EV / Haberler / Kasnak Kama Yuvası Kılavuzu: Toleranslar, Kama Yerleştirme, Broşlama ve Şaft Montajı Temelleri
Haberler
Kasnak Kama Yuvası Kılavuzu: Toleranslar, Kama Yerleştirme, Broşlama ve Şaft Montajı Temelleri
Düşürülmüş bir anahtar, çentikli bir göbek ve yeniden yapılanmadan iki hafta sonra flanşa tırmanmaya başlayan bir kayış. Bu sıralamanın sorumlusu genellikle banttır, ancak asıl neden kasnak kama yuvasındadır. Bir kasnak bakım için şafttan çıkarıldığında, ilk kaybolan parça anahtar olur ve yedek parça genellikle yedek parça kutusundaki gevşek olanlardan gözle seçilir. Doğru şekilde takılmış bir anahtar ile gevşek bir anahtar arasındaki fark milimetrenin yüzde biri cinsinden ölçülür, ancak bağlantının bir yıl boyunca tork değişimine dayanıp dayanamayacağına veya bir ay içinde arızalanıp arızalanmadığına karar verir.
Önce kısa cevap: Kasnak kama yuvası, göbek deliği boyunca kesilmiş, şaft üzerindeki bir yuvayla eşleşen, torku aktaran ve kasnağın açısal konumunu sabitleyen bir anahtarı birlikte tutan işlenmiş bir yuvadır. Genişliği, derinliği ve yüzey kaplamasını doğru şekilde elde ettiğinizde anahtar, aktarma organlarındaki en ucuz ve en öngörülebilir bileşen haline gelir. Onları yanlış anladığınızda anahtar, ara sıra şaftı da beraberinde götüren sigortaya dönüşür.
Bir Kasnak Kaması Aslında Ne Yapar?
Bu tek yuva üç işi yapar ve bunları hiçbir yedeklilik olmadan gerçekleştirir.
Tork aktarımı. Şaft ile göbek arasındaki çalışma yükünü sürtünme değil kama taşır.
Açısal konum. Kasnak dişlerinin veya oluklarının mil üzerindeki konumu, deliğin oturmasıyla değil, kama yuvasıyla sabitlenir.
Montaj referansı. İşlenmiş bir yuva, bakım personeline pozitif bir yönlendirme noktası sağlar, böylece göbek birkaç derece dışarı yerleştirilemez.
Torkun kendisi anahtar kanatlarından geçerek biri şaftta, diğeri göbekte olmak üzere iki dar temas şeridine ulaşır. Her newton metrelik yük bu şeritlerden geçerken, oluğun köşeleri stresi yoğunlaştırır ve oluk derinliği, bükülmeye dirençli bölümden malzemeyi uzaklaştırır. Bu iki etki, boyutsal standartların neden şaft tarafı derinliğini (t1) sınırladığını ve bunu göbek tarafı derinliğinden (t2) biraz daha küçük tuttuğunu açıklıyor: Şaft kimsenin değiştirmek istemediği parçadır, dolayısıyla kama yuvası şaft tarafında daha fazla malzeme tutacak şekilde konumlandırılmıştır.
Senkron bir kasnakta kama yuvası aynı zamanda zamanlamayı da ayarlar. Göbek kaması diş hatvesi referans noktasından birkaç derece uzakta kesilirse kayış dişleri kasnak oluklarıyla döngünün yanlış noktasında buluşur ve sonuç, bariz bir arıza yerine dişin bir tarafında eşit olmayan aşınma olarak ortaya çıkar. Kasnak kanalı için geçerli olan disiplin aynı zamanda göbek yuvası için de geçerlidir; bu nedenle triger kayışının diş profili ve içinde çalıştığı kasnak oluğu ayrı ayrı satın alınan iki parça yerine tek bir sistem olarak ele alınmalıdır.
Kama ve Kama Yuvası Boyutları: Standartların Sabitlediği Şeyler
Metrik çizimlerde kama ve kama yuvası özgür seçimler değildir. Şaft çapı bir sıra seçer ve bu sıra kama kesitini, şaft oluğu derinliğini ve göbek oluğu derinliğini belirler. Yaygın hata, oluğu çekmecedeki anahtara göre boyutlandırmak ve derinliği göz ardı etmektir, çünkü çok derin bir şaft oluğu, halihazırda alternatif tork altında çalışan bir şaftın yük taşıma bölümünü ortadan kaldırır.
DIN 6885 serisine uygun olarak ortak mil çapları için nominal kama ve kama yuvası boyutları. Daima çizime veya yürürlükteki satın alma standardına göre onaylayın.
Mil çapı aralığı (mm)
Anahtar boyutu gxy (mm)
Mil oluğu derinliği t1 (mm)
Göbek kanalı derinliği t2 (mm)
6 ila 8
2x2
1.2
1.0
8'den 10'a kadar
3x3
1.8
1.4
10'dan 12'ye kadar
4x4
2.5
1.8
12'den 17'ye kadar
5x5
3.0
2.3
17'den 22'ye kadar
6x6
3.5
2.8
22 ila 30'un üzerinde
8x7
4.0
3.3
30'dan 38'e kadar
10x8
5.0
3.3
38'den 44'e kadar
12x8
5.0
3.3
44'ten 50'ye kadar
14x9
5.5
3.8
50'den 58'e kadar
16x10
6.0
4.3
58'den 65'e kadar
18x11
7.0
4.4
65'ten 75'e kadar
20x12
7.5
4.9
Genişlik toleransı çizimde gerçekten yazılması gereken kısımdır. Anahtarlar normalde h9'a verilir ve uyum iki oluk tarafından belirlenir. Şaft oluğu genellikle göbek oluğundan daha sıkı tutulur çünkü şafttaki hasarın onarılması çok daha pahalıdır. Ne kadar sıkı olduğu kasnağın nasıl monte edildiğine bağlıdır: kayan bağlantının elle itilmesi için açıklığa ihtiyaç vardır, vidalı veya presli bağlantı ise daha sıkı olabilir ancak bakım sırasında sökülmesi zorlaşır.
Sığdır Açıklığı Neden Nominal Boyuttan Daha Önemlidir?
Nominal 8 mm'lik bir oyuktaki nominal 8 mm'lik bir kama, bağlantının nasıl davranacağı hakkında neredeyse hiçbir şey söylemez. Önemli olan işleme sonrasında kama kenarı ile oluk duvarı arasında kalan boşluktur. Bu boşluk, anahtarın yük altında hareket etmesine yetecek kadar büyük olduğunda, torkun her tersine dönmesinde anahtar yuvanın içinde sallanmaya başlar ve yanlarda sürtünme aşınması başlar.
Yukarıdaki değerler gösterge niteliğindedir ve bir ölçüm tablosu görevi görmekten ziyade bir eğilimi göstermek için kullanılır. Eğri neredeyse düz bir şekilde başlar, bu da aralığın dar ucundaki küçük bir açıklık miktarının çok az ömre mal olduğu anlamına gelir. Eğrinin dizini geçtikten sonra düşüş daha dik hale gelir, böylece her ilave 0,02 mm'lik açıklık, önceki artışa göre daha fazla ömrü ortadan kaldırır. Pratik açıdan bakıldığında, montajı kolaylaştırmak için göbek oluğunu yarım tolerans derecesi kadar gevşetmenin sürücüyü eğri boyunca hareket ettirdiği ve bunun nereye indiği önemlidir. Tek yönde çalışan hafif yüklü bir konveyör rulosu, torku sürekli olarak tersine çeviren bir baskı makinesi ana şaftından daha gevşek bir uyumu tolere eder. Kama yuvası genişlik toleransının tezgahtaki makinistlerin elinde olmaktan ziyade çizime ait olmasının nedeni budur.
Kamalı Kasnaklar Hizmette Nasıl Arızalanır?
Arıza türlerinin sırası bir tesisten diğerine oldukça tutarlıdır ve nadiren anahtarın kırılmasıyla başlar.
Bu sıralama, laboratuvar yorulma donanımının ürettiğini değil, bakım atölyelerindeki arızaların çoğunlukla ortaya çıkardığı sonuçları yansıtıyor. Anahtar kanatlardaki sürtünme en üstte yer alır çünkü yavaş gelişir ve rutin bir inceleme sırasında neredeyse hiç fark edilmez. Kesme ve göbek köşe çatlaması bunu takip eden olaylardır, çünkü uyum bir kez gevşediğinde darbe yükü oluğun köşelerinde yoğunlaşır. Şaft oluğu deformasyonu dördüncü sırada yer alır ve en az hoş karşılanan bulgudur, çünkü çentikli bir şaftın değiştirilmesi bir anahtardan çok daha pahalıdır. Kasnağın mili üzerinde kayması sadece son durumdur ve o zamana kadar kayış dişleri de çiğnenir. Çıkarılan ders tutarlıdır: çoğu kilit kasnak arızası, yetersiz malzeme mukavemetinden ziyade gevşek bir bağlantıdan kaynaklanmaktadır.
Göbek Malzemesi Kama Yuvası Sınırını Değiştiriyor
Anahtar neredeyse her zaman daha sert olan kısımdır, bu nedenle pratikte yük, iki oluktan daha yumuşak olanıyla sınırlıdır. Bu, göbek malzemesini kozmetik bir karardan ziyade doğrudan bir tasarım kararı haline getiriyor.
Alüminyum göbek, dökme demir veya çelikten farklı davranır çünkü oluk, göbek malzemesinin kendisinin kesme mukavemeti yoluyla kama yüküne direnç gösterir. Çelik bir göbek, gri dökme demirin kapasitesinin kabaca iki katına ulaşır ve bu boşluk, ağır yüklü tahriklerin neden nadiren alüminyum kasnaklar kullandığını açıklar. Sfero döküm bu ikisi arasında yer alır ve hem maliyet hem de dayanıklılık önemli olduğunda çoğu makine üreticisinin kararlaştırdığı uzlaşmadır. Sinterlenmiş metal göbeklerin üretimi ucuzdur ancak bu ölçekte yetmiş civarında puan alır; bu da ana tahrik konumlarından ziyade küçük, hafif yüklü kasnaklar için uygundur. Alüminyum kasnaktan kaçınılamadığında, genel çözüm anahtarın kavramasını uzatmak veya tork yolunu anahtar yerine bir kenetleme elemanına taşımaktır. Önce kesme kapasitesi için göbek malzemesini seçin, ardından kütleyi ve maliyeti bu temel çizgiye göre tartın.
Hub Kama Yuvası için İşleme Seçenekleri
Göbekteki yuva çeşitli şekillerde üretilebilir ve seçim hem ulaşılabilir doğruluğu hem de siparişin ekonomisini değiştirir. Aşağıdaki karşılaştırma, aslında bir teklife karar veren kriterlere göre iki ortak üretim rotasını birbirine göre puanlamaktadır.
Bu radar karşılaştırması, her eksenin sıfırdan bire normalleştirildiği, iki farklı işlem tarafından üretilen aynı göbek kamasını puanlar. Boyutsal doğruluk, yüzey kalitesi, kesme hızı ve iç kama yuvasına erişim açısından yüksek broşlama oranları, çünkü bir form takımının tek geçişi tek harekette oluğu oluşturur. Broşun kendisi tek bir kama genişliği ve derinlik kombinasyonu için üretildiğinden ve yeniden bilendiğinden, zayıf noktası küçük parti esnekliğidir. Kanal açma tam tersi şekilde davranır: takım giriş maliyeti daha düşüktür ve tek bir göbek veya kısa bir partinin yerleştirilmesi çok daha kolaydır, ancak süreç daha yavaştır ve bitirme normalde broşlamanın bir adım gerisindedir. Tel kesme ve frezeleme ikisinin arasında yer alır ve bir kasnak için yeni bir broş sipariş etmenin anlamsız olduğu onarım çalışmaları için pratiktir. Karar normalde hacme göre değişir: Yıllık üretim, takımlamayı haklı çıkarıyorsa, broşlama mantıklı bir varsayılandır ve bu eşiğin altında kanal açma veya tel kesme daha gerçekçi yoldur.
Montaj ve Muayene Kontrol Listesi
Kama yuvası sorunlarının çoğu, kasnağın yeniden takılması için geçen on dakika içinde ortaya çıkar. Kısa bir kontrol dizisi neredeyse hepsini ortadan kaldırır.
Mil oluğunun ve göbek oluğunun genişliğini bir kumpas veya delik mastarı ile ölçün ve uyumu hissederek değerlendirmek yerine, okumaları çizimdeki tolerans bandıyla karşılaştırın.
Anahtarın her iki oyukta da doğru derinliğe oturup oturmadığını kontrol edin. Kamanın üst kısmı ile göbek oluğunun alt kısmı arasında küçük bir boşluk olmalı, asla sıkı bir temas olmamalıdır.
Yiv kenarlarındaki çapakları alın ve yuvarlanan metalleri çıkarın. Anahtarı yuvaya eğmek için tek bir yükseltilmiş çapak yeterlidir.
Kasnağı temiz ve kuru bir şafta takmayı deneyin. Delik veya şaft üzerindeki çentikli işaretler, geçmenin amaçlanan montaj yöntemi için çok sıkı olduğu anlamına gelir.
Göbeği, itmeden önce kama yuvası mil oluğuyla aynı hizada olacak şekilde döndürün ve kasnağı asla sabitleme vidasıyla yerine sürüklemeyin.
Ayar vidasını veya kelepçeleme elemanını belirtilen torkla sıkın, ardından kasnağın senkron tipte olup olmadığını kayışa göre diş fazını yeniden kontrol edin.
İlk çalışma saatlerinden sonra radyal salgıyı yeniden kontrol edin ve okumayı rutin bakım kaydına ekleyin.
Kasnak kaması, bir metal parçasındaki dar bir yuva olan olağanüstü bir özelliktir, ancak torku taşır ve tüm tahrikin bağlı olduğu açısal konumu korur. Tanımlanmış bir genişlik ve derinlik toleransı verin, kasnağın nasıl monte edileceğine göre uyumu seçin ve montajdan sonra değil, montajdan önce ölçün. Bu şekilde hazırlanan anahtarlı bir bağlantı nadiren makinede arızalanan ilk şey olur.
Bir kasnağı değiştiren veya yeni bir tahrik tasarlayan ekipler için, kasnağın ve kayışın aynı tedarikçiden temin edilmesi; deliği, kamayı ve diş hatvesini tek bir çizim verisinde tutar. Jiangxi Kangqi Industrial, lastik triger kayışları, PU triger kayışları ve uyumlu senkron kasnaklar üretmektedir; boyut kayıtları test raporlarının yanında mevcuttur, böylece göbek uyumu ve diş profili iki ayrı görüşme yerine birlikte belirlenir.
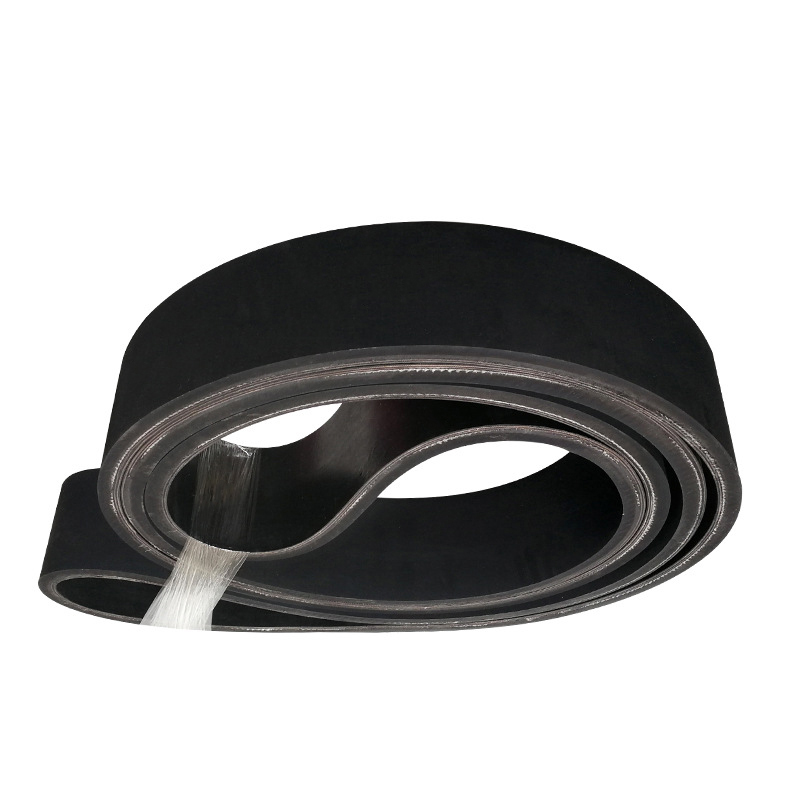
Konveyör bandı yüzey yapıştırıcısı, çekirdek ve katman yapıştırıcısından oluşur. Ayrıca darbelere karşı daha dayanıklı hale getirmek için yüksek düşme darbe kullanımına bir katman tampon bez eklenebilir.
Yüzey yapıştırıcısı
Hammadde olarak doğal kauçuk ve sentetik kauçuk ile aşınma direncini, çatlama direncini, yaşlanma direncini ve diğer özellikleri arttırmak için yüzey yapıştırıcısı, aşınma direnci, kesilme direnci, ısı direnci, alev direnci, soğuğa direnç gibi çeşitli özelliklere sahiptir. asit ve alkali direnci, yağ direnci, statik elektrik direnci vb. Kumaş katmanı çekirdeği
Kumaş katmanı, tek başına doğal elyaftan veya kimyasal elyaftan veya ikisinin birleşiminden oluşur, olgun bir işlemle tek adımlı işlemden sonra aynı kaliteye sahiptir ve kauçukla iyi yapışma özelliğine sahiptir. Yapışkan katman
Yapışkan katman, tekrar tekrar esneyen konveyör bandının çekirdeğinin katmanları arasındaki yapışma kuvveti açısından çok önemlidir. Özellikle yüksek gerilimli konveyör bantları için, daha az burkulma gerilimine ve daha az iç gerilime bağlı yorulmaya sahip bir yapıştırıcı tabakası kullanılmalıdır.
Teknik özellikler ve modeller, 2,0 mm'den 8,0 mm'ye kadar değişen kalınlıklarda müşteri gereksinimlerine göre özelleştirilebilir.
Tekstil makineleri, ağaç işleme makineleri, taşlama makineleri, bilet satış makineleri, sebze kesme makineleri vb. gibi yüksek hızlı, düzgün ve düşük uzatmalı iletim ve taşıma sistemleri. Özellikler: Yüksek hız ve stabilite, yüksek çekme mukavemeti ve düşük uzama.
Ağaç işleme makineleri tarafından üretilen dikişsiz lastik bant, çekirdek malzemeleri zımparalamak, düzeltmek ve düzeltmek, ahşap levhaları, lamine levhaları, plastik lamine levhaları ve diğer makineleri planyalamak için kullanılabilir ve yüzeyin mükemmel şekilde işlenmesine ve seçilmesine yardımcı olabilir.
Özel teknolojisi üretim yönteminde yatmaktadır ve istenilen boyutta eklemsiz bant üretmektedir. Sadece kaliteyi sıkı bir şekilde kontrol etmiyoruz, aynı zamanda zımpara bantımızın daha iyi performansa sahip olmasını sağlamak için ithal malzemeleri kullanmakta ısrar ediyoruz.
Kalınlık ve mukavemetin tüm parçaları kesinlikle aynıdır.
İyi bir doğrusal çalışmaya sahiptir.
Küçük tekerlek çapları için yüksek esneklik kullanılabilir.
Çalışma basıncı altında düzlüğü ve deforme olmamayı koruyabilir.
Bandın alt kısmı ile plaka yüzeyi arasındaki sürtünme katsayısı çok düşüktür.
Bandın yüzey tabakası kauçukla kaplandığından yapışkanlık artar ve taşıma bandının stabilitesi artar.
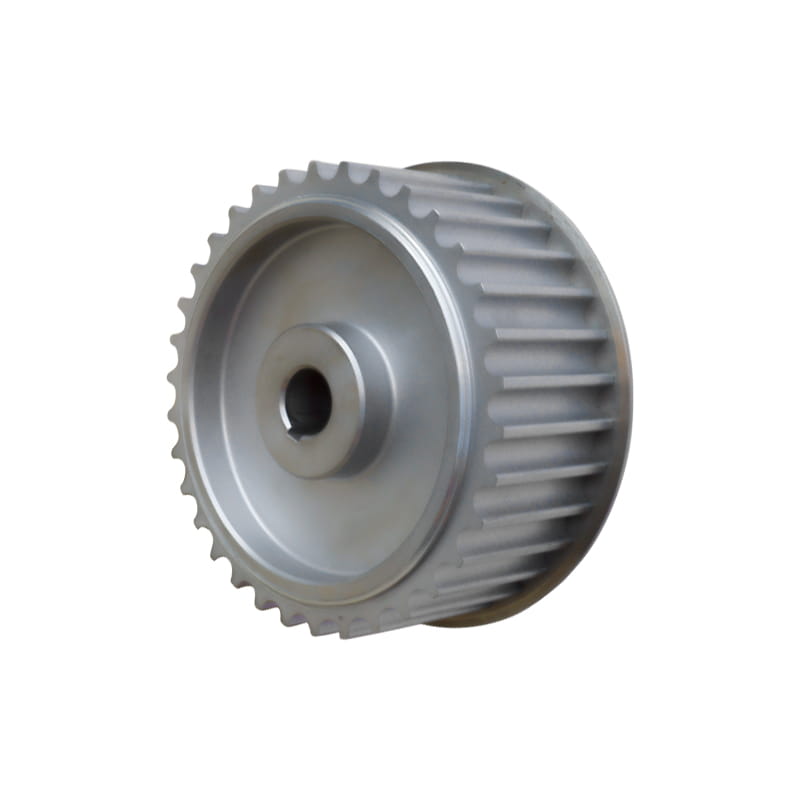
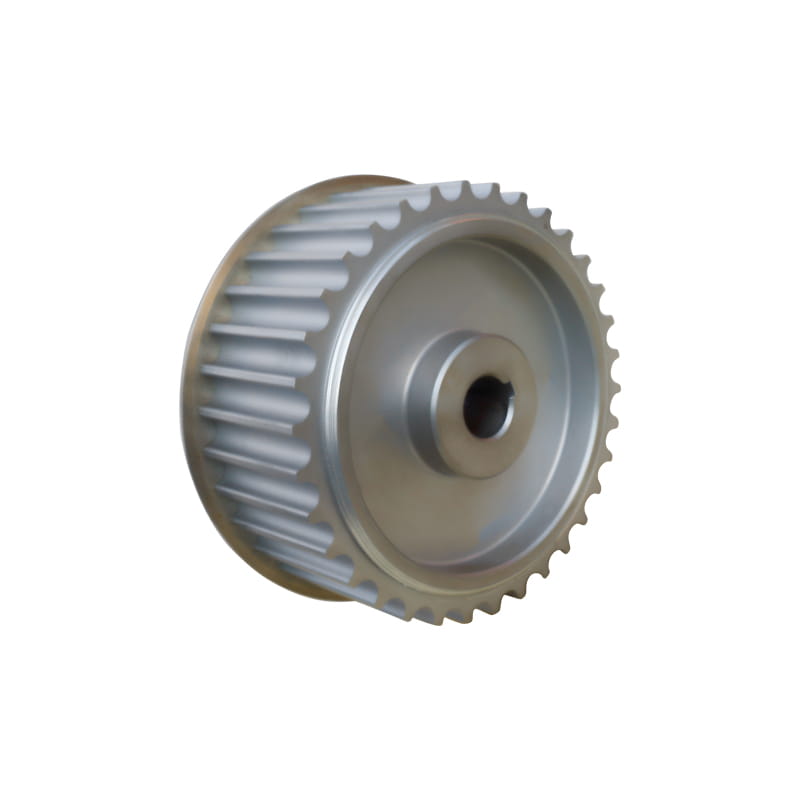
Senkron tahrikli cihaz sisteminin her alanına uygulayın. Özellikler:
Tahrik edilenin doğruluğunu ve ömrünü artırmak için kayışla koordinasyonu sağlayın. Müşteri ihtiyaçlarına göre, kişiselleştirmeye uygun optimum tahrikli çözüm, malzemeye göre 45# çelik, alüminyum alaşımı, paslanmaz çelik, dökme demir, naylon vb. olarak ayrılabilir.