EV / Haberler / Poliüretan Triger Kayışları: Yüksek Hızlı Hatlar için Endüstriyel Seçim Kılavuzu
Haberler
Poliüretan Triger Kayışları: Yüksek Hızlı Hatlar için Endüstriyel Seçim Kılavuzu
Dakikada 120 devir çalışan bir form doldurma mühürleme hattında, triger kayışı nadiren malzeme listesindeki en pahalı öğedir, ancak genellikle üretimi durduran parçadır. Bu hatta kartonlar, filmler ve hafif yağlanmış zincirler işlendiğinde, poliüretan triger kayışı ile kauçuk triger kayışı arasındaki seçim genellikle bakım ekibinin aynı kasnağa ne sıklıkta döneceğini belirler.
Önce kısa cevap. Poliüretan triger kayışları, temiz çalışan, yağ buharı veya kesme sıvısı gören ve servis aralıkları arasında bant uzunluğunu tutması gereken yüksek hızlı konumlandırma sürücüleri için daha iyi bir varsayılandır. Bir sürücü sıcak çalıştığında, ağır şok yükleri aldığında veya hidrolizin poliüretana saldırdığı sıcak nemli havada durduğunda kauçuk triger kayışları daha iyi varsayılan seçenek olmaya devam eder. Çoğu tesis her ikisine de ihtiyaç duyar ve seçim yapmanın en hızlı yolu, genel malzeme tercihi yerine gerçek çalışma koşullarını küçük bir dizi ölçülebilir özellik ile karşılaştırmaktır.
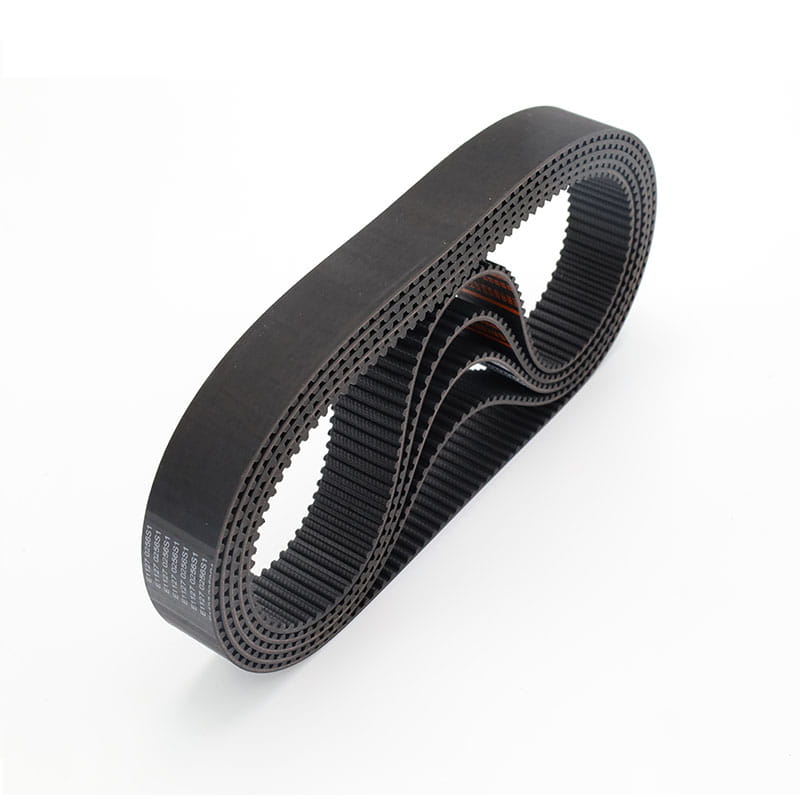
Poliüretan Triger Kayışı Nelerden Yapılır?
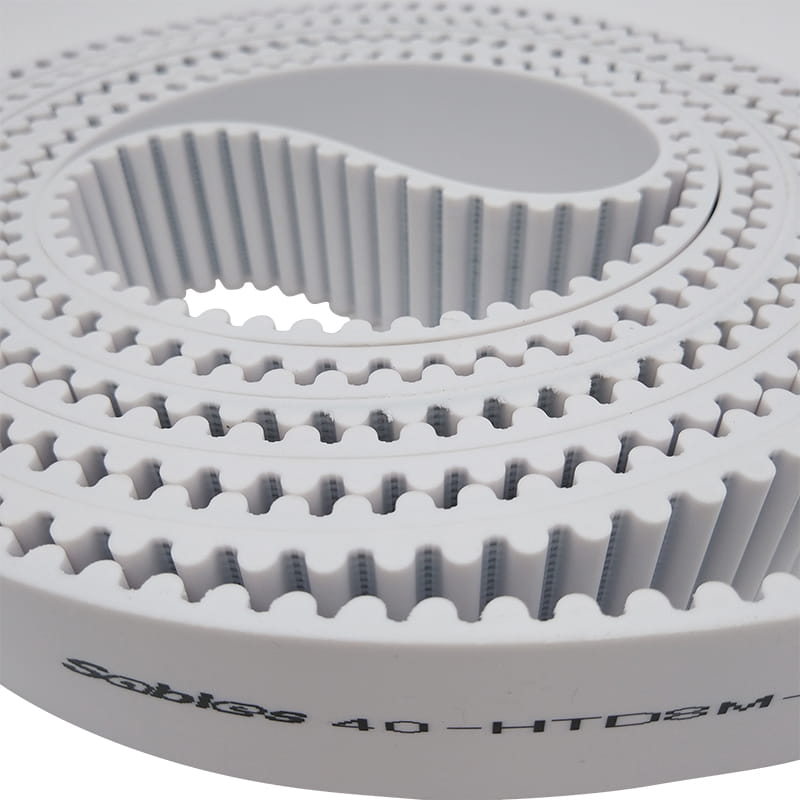
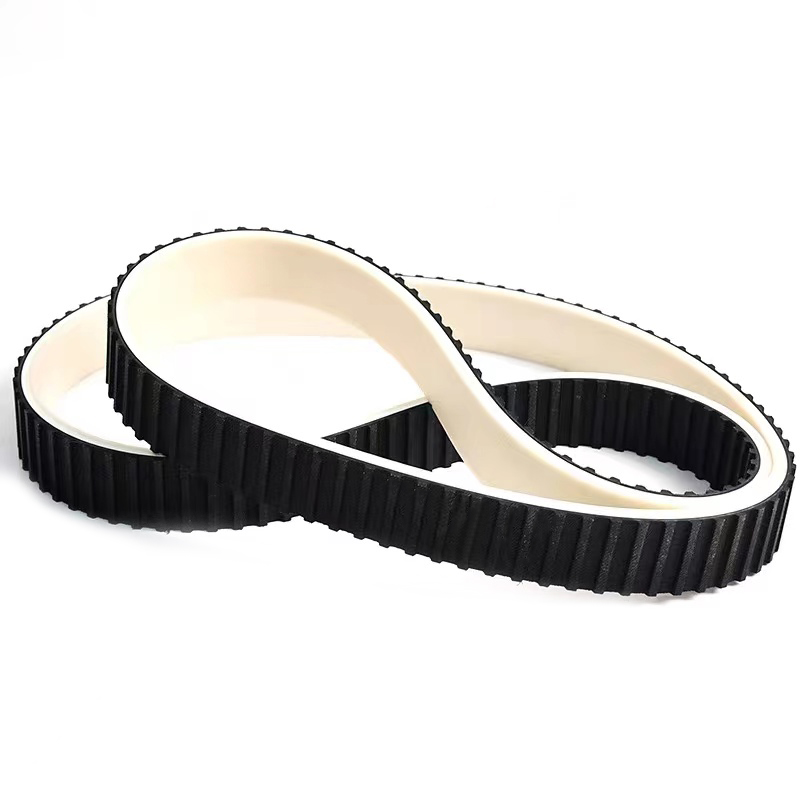
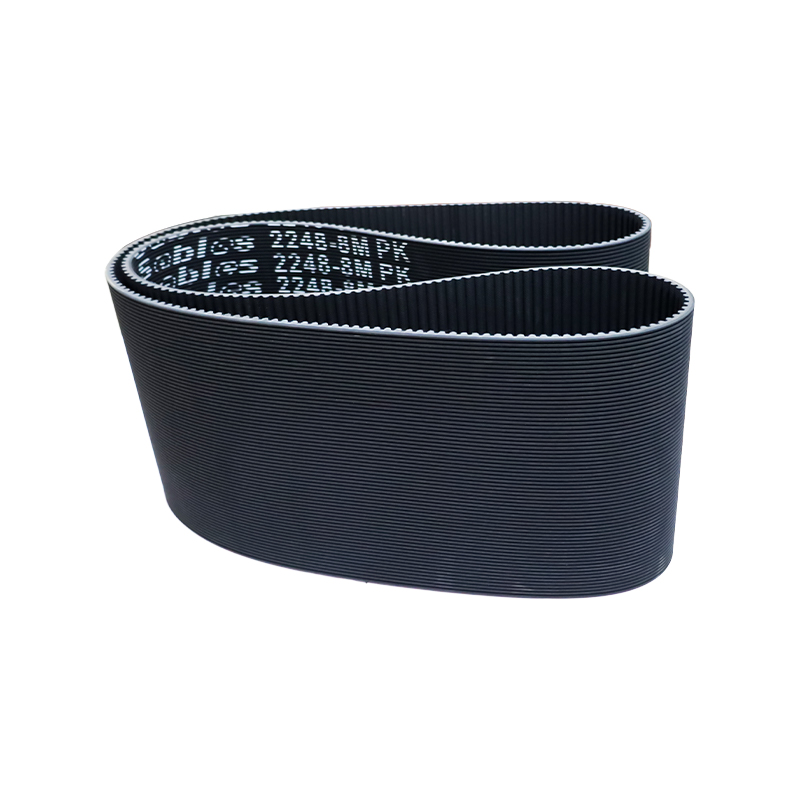
Poliüretan triger kayışı tek parça olarak kalıplanmıştır. Gövde termoplastik poliüretandır, normal olarak 85 ila 95 Shore A arasındadır ve gergi kordonu ikinci bir işlemde bağlanmak yerine gövdenin içinde birlikte ekstrüde edilir. Dişler kesilmek yerine kalıplandığından, diş yanları pürüzsüz kalır ve kayış tüm uzunluk boyunca eğimini korur; bu da sürücünün konum döngüsünü vardiya başına binlerce kez tekrarlamasına olanak tanır.
Kablo yükü taşır. Galvanizli çelik kord, çok az esnediğinden ve gerilimi koruduğundan, yüksek torklu sürücüler için standarttır; yıkanma veya korozyonun bir faktör olduğu durumlarda paslanmaz kablo ortaya çıkar; Ağırlık ve esneklik yorgunluğunun mutlak sertlikten daha önemli olduğu durumlarda aramid kord seçilir. Genellikle aynı diş profilini paylaşan ve aynı fiyat noktasında bulunan iki kayış arasındaki gerçek fark, kayış rengi değil, kordon seçimidir.
Profiller olağan uluslararası aileleri takip eder: T5, T10, AT5 ve AT10'un yanı sıra 3M, 5M, 8M ve 14M aralıklarındaki HTD ailesi. Bu boyutlar kayış tahrik standartlarında yayınlanmıştır, dolayısıyla doğru şekilde belirlenmiş bir kayış, kasnakların yeniden işlenmesine gerek kalmadan üreticiler arasında değiştirilmelidir. Bir PU kayış, sahada birleştirme için açık olarak veya sabit bir merkez mesafesi için sonsuz kaynaklı kayış olarak tedarik edilebilir.
Poliüretan ve kauçuk triger kayışlarının tipik özellik aralıkları. Aralıklar bileşik ve kord tipine göre değişiklik gösterir; dolayısıyla piyasaya sürmeden önce değerleri kayış tedarikçinizle teyit edin.
Mülkiyet
Poliüretan triger kayışı
Kauçuk triger kayışı
Gövde malzemesi
Termoplastik poliüretan, 85 ila 95 Shore A
Nitril, neopren veya HNBR bileşiği
Germe kordonu
Çelik, paslanmaz çelik veya aramid
Fiberglas veya aramid
Sürekli sıcaklık
Yaklaşık 80 derece C
Yaklaşık 100 derece C, HNBR için daha yüksek
Yağ ve kimyasallara dayanıklılık
Çoğu yağda yüksek, minimal şişme
Orta, bileşiğe bağlıdır
Gürültü ve enkaz
Daha sessiz çalışma, neredeyse hiç siyah toz yok
Daha yüksek sesle çalışma, zamanla lastik tozunun dökülmesine neden olur
PU kayışlar aynı makine grubunda tekrar tekrar görünme eğilimindedir çünkü bu makineler aynı hız, temizlik ve kimyasala maruz kalma kombinasyonunu paylaşır.
Bandın film besleme ve kapatma çenelerini yüksek çevrim hızlarında çalıştırdığı paketleme ve doldurma kapatma ekipmanı.
Kayıt doğruluğunun ve düşük tozun ham tork kapasitesinden daha önemli olduğu baskı, etiketleme ve son işlem hatları.
Partikül üretiminin kontrol edildiği ve bandın kuru bir ortamda çalıştığı fotovoltaik ve pil hücresi kullanımı.
Yüzlerce bandın yıllar süren başlatma durdurma döngüleri boyunca aynı şekilde davranması gereken lojistik ayırma ve çapraz bant sistemleri.
Çekme ve bükme tahriklerinin yağlayıcılara ve ince metal döküntülerine yakın olduğu tel ve kablo makineleri.
Yıkama kimyasının korumasız kauçuğu hariç tuttuğu gıda işleme ve hafif taşıma.
Sıcaklık: Kontrol Edilecek İlk Numara
Kayış malzemesine göre sürekli çalışma sıcaklığı tavanı, derece C
Silikon
200 derece C
Kauçuk (HNBR)
100 derece C
Poliüretan
80 derece C
Sürekli çalışma için gösterge tavanlar. Kısa vadeli zirveler daha yüksek olabilir.
Yukarıdaki yatay çubuklar, yaşlanma hızlanmadan önce her bir elastomerin normal olarak ne kadar sürekli ısı emebileceğini gösterir. Poliüretan, nitril veya HNBR kauçuk için tipik olan 100 derece C'nin altında ve silikonun çok altında olan 80 derece C'ye yakındır. Bu tek sayı, sıcak kurutucu tamburunun veya ısıtılmış bir merdanenin yakınına monte edilen bir PU kayışın, aynı kayış soğuk bir tahrikte yıllarca dayanmasına rağmen neden birkaç ay içinde sertleşme, cilalanma ve çatlama eğiliminde olduğunu açıklıyor. Bu aynı zamanda PU kayışların neden ortam sıcaklığında ancak yüksek hızda çalışan, ısının çevreden ziyade iç esneklikten geldiği sürücülerde bu kadar yaygın olduğunu da açıklıyor. Çalışma kuralı olarak, PU kayışın çevresinde ölçülen hava sıcaklığı 60 derece C'nin altında kalırsa malzeme rahattır; 60 ile 80 derece C arasında ömür kısalır ve her serviste kayış yeniden kontrol edilmelidir; 80 derece C'nin üzerindeyse bunun yerine kauçuk veya silikonu belirtin. Sıcaklığı, makine en az bir saat tam yükte çalıştıktan sonra ölçün; çünkü soğuk başlatma değeri her zaman yanıltıcıdır.
Kayışlar Neden Arızalanır: Hizalama Malzemeden Önce Gelir
Zamanından önce triger kayışı arızasının bildirilen nedenleri, denetlenen tahriklerin payı
%38
%26
%18
%11
%7
Yanlış hizalama
Aşırı gerilim
Aşınmış kasnak
Kimyasal saldırı
Diğer
Endüstriyel tahrik servis kontrollerinden örnek dağıtım.
Sütun grafiği, lastik kayışın poliüretan kayışla değiştirilmesinin neden zaten arızalı olan bir sürücüyü nadiren düzelttiğini göstermektedir. Yanlış hizalama en büyük tek nedendir ve daha sert kordon yükü dişin bir kenarında yoğunlaştırdığı için PU kayışa kauçuk kayıştan bile daha hızlı zarar verir. Sırada aşırı gerginlik gelir ve bu, hızlı onarımlarda en sık yapılan hatadır, çünkü elle sıkılık hissi veren bir kayış genellikle tasarım standartlarına göre zaten çok gergindir. Bunu aşınmış kasnaklar takip eder ve klasik işaret, birkaç hafta dayanan, daha sonra kasnaklar göze kabul edilebilir görünene kadar dişleri soyan bir kayıştır. Kimyasal saldırı daha küçük ancak çok öngörülebilir bir paya sahiptir ve neredeyse her zaman sıcak nemli havada duran veya belirli bir kesme sıvısıyla temas halinde olan bir poliüretan kayıştır. Pratik ders, şaft hizalamasını yaklaşık 0,5 mm dahilinde kontrol etmek, yeni bir şey takmadan önce kasnak salgısını ve oluk aşınmasını doğrulamak ve tahriki hissetmek yerine tedarikçi figürüne göre yeniden germektir.
Hizmet Ömrü Boyunca Uzatma ve Yeniden Germe
Poliüretan belt with steel cord Fiberglas kordonlu lastik kayış
Ortam sıcaklığında doğru şekilde gerilmiş bir tahrik için gösterge niteliğindeki uzama eğrileri.
İki eğri, iki kayış ailesinin hizmete ne kadar farklı şekilde yerleştiğini gösteriyor. Bir lastik kayış ilk birkaç yüz saatte hızlı bir şekilde esneyip daha sonra kaymaya devam eder; bu nedenle bakım programlarında genellikle ilk haftadan sonra ve ilk aydan sonra yeniden gerginlik kontrolü yapılması gerekir. Çelik kordlu bir poliüretan kayış çok daha küçük bir başlangıç seti alır ve daha sonra neredeyse düz kalır, böylece sürücü merkez mesafesini korur ve eksenin konum doğruluğu kaymaz. Bu stabilite, bant uzunluğundaki 0,5 mm'lik bir değişikliğin görünür bir baskı hatası olarak ortaya çıktığı indeksleme ve kayıt tahriklerinde PU kayışların seçilmesinin ana nedenidir. Bunun dezavantajı, PU kayışın hataya karşı daha az toleransa sahip olmasıdır, çünkü aşırı gerildiğinde hatayı sessizce absorbe etmek için çok az esneme kalır. PU kayıştaki uzama nominal uzunluğun kabaca yüzde 0,8'ini geçerse veya kayış tedarikçi rakamının çok ötesine sapabiliyorsa, yeniden germek yerine kayışı değiştirin.
Kauçuğa Karşı Poliüretan, Özellik Bazında
Poliüretan timing belt Kauçuk triger kayışı
Ölçülen test verileri yerine karşılaştırma amacıyla çizilmiş, beş puanlık ölçekteki bağıl derecelendirmeler.
Radar grafiği, çoğu endüstriyel uygulamaya karar veren altı özellik üzerinde iki malzemeyi yan yana koyuyor. Turuncu şekil, PU kayışların paketleme, baskı ve temiz taşıma hatlarındaki saha deneyimiyle eşleşen aşınma direnci, yağ ve kimyasal direnç, düşük gürültü ve uzunluk stabilitesi açısından en ileri noktaya ulaşır. Mavi şekil, ısı toleransı ve hidroliz direnci açısından en ileri noktaya ulaşır, bu nedenle kauçuk kayışlar kürleme fırınlarında, nemli yıkama alanlarında ve geniş kasnak çaplarına sahip eski makinelerde yerlerini korurlar. İki şeklin örtüştüğü durumlarda, seçime genellikle malzemenin kendisi değil, bandın maliyetine karşı durdurma maliyetine göre karar verilir. Grafiği içeriden dışarıya doğru okumak faydalı bir alışkanlıktır: Kayışın yapısı ne olursa olsun, sürücünün üç puanın altında puan aldığı herhangi bir eksen, arıza geçmişine hakim olacaktır. Ayrıca PU kayışların daha sessiz ve temiz çalıştığını da hatırlamakta fayda var; bu, siyah kauçuk tozunun kesinlikle kabul edilmediği gıda, tıp ve elektronik alanlarında önemlidir. Bir sürücü hem ısı hem de hidroliz açısından zayıfsa, her iki malzeme de mükemmel bir çözüm değildir ve sürücü düzeninin kendisi gözden geçirilmelidir.
Kayışı Kasnakla Eşleştirme
Kayış tahrikin yalnızca yarısıdır. Kasnak diş formu, oluk aşınması ve salgısı, herhangi bir poliüretan triger kayışının ne kadar iyi performans gösterebileceğinin sınırını belirler ve denetçiler düzenli olarak, birkaç yıllık aşındırıcı servisten sonra oluklarının 0,2 mm'den fazla genişlediği kasnaklarla karşılaşırlar. Aşınmış bir kasnak, kayışın oyukta daha derin oturmasını sağlar, etkili adımı değiştirir ve kayışın ağa girdiği noktada dişin kesilmesini hızlandırır. Flanşları da kontrol edin, çünkü bükülmüş bir flanş, bandı yan duvara doğru yönlendirecek ve genellikle bandın kendisinden sorumlu tutulan yıpranmış kenarlara neden olacaktır. Yüksek hızlı indeksleme sürücüleri için mil hizalamasını yaklaşık 0,5 mm ve paralel yanlış hizalamayı merkez mesafesinin 100 mm'si başına yaklaşık 0,1 derece olarak ayarlayın. Bandın açık uzunlukta olduğu durumlarda, bant ömrünü bağlantı kalitesi belirler, bu nedenle bağlantının kare, temiz ve tam olarak tedarikçinin talimatlarına göre kürlenmesi gerekir.
Kauçuk modası geçmiş bir seçenek değil. 80 derece C'nin üzerinde çalışan, sıkışma nedeniyle tekrarlanan şok yükleri alan veya vardiyanın çoğunda sıcak nemli havada çalışan bir sürücüde, kauçuk triger kayışı genellikle poliüretan kayıştan daha uzun süre dayanır ve değiştirilmesi daha az maliyetli olur. Kauçuk aynı zamanda daha büyük makaraları, daha fazla yanlış hizalamayı ve daha kaba yeniden gerdirme uygulamalarını da tolere eder; bu da sahada bakımı yapılan eski makinelere ve sürücülere uygundur. Bir tesiste halihazırda bir bant ailesi stoklandığı ve arıza geçmişinin kabul edilebilir olduğu durumlarda, malzemeyi yalnızca küçük bir teknik avantaj elde etmek için değiştirmek çoğu zaman onu ortadan kaldırmak yerine riski artırır. Mantıklı yaklaşım, her iki aileyi de kullanılabilir durumda tutmak, doğruluk ve temizliğin karşılığını verdiği yerlerde PU kullanmak ve ısı ve kötü kullanımın baskın olduğu durumlarda kauçuk kullanmaktır.
Sipariş Vermeden Önce Spesifikasyon Kontrol Listesi
Tam merkez mesafesini kaydedin ve sonsuz bant mı yoksa açık uzunluk mu gerektiği dahil bant uzunluğu kodunu onaylayın.
Tam yükte bir saat sonra bant etrafındaki sabit durum hava sıcaklığını ölçün ve bunu malzeme tavanıyla karşılaştırın.
Sadece eski kayışta değil, kasnaktaki diş profilini ve eğimi de doğrulayın çünkü ikisi onarımdan sonra anlaşamayabilir.
Yeni kayışları takmadan önce kasnak kanalının aşınmasını, flanş durumunu, mil hizalamasını ve salgısını kontrol edin.
Her biri belirli bileşikleri dışladığından, sürücünün yakınında herhangi bir yağ buharı, kesme sıvısı, ozon, UV veya buhar olup olmadığına dikkat edin.
Kordon tipini yazılı olarak isteyin, çünkü aynı profile sahip iki kayışın sertliği birkaç kat farklılık gösterebilir.
Poliüretan triger kayışı evrensel bir yükseltme değildir ve bunu tek bir sistem olarak ele almak, tesislerin kayışları birkaç ayda bir değiştirme yöntemidir. Sürücüyü taramak için sıcaklık grafiğini, malzemeyi suçlamadan önce makineyi onarmak için arıza sütunu grafiğini, gerçekçi bir yeniden gerdirme planı ayarlamak için uzama eğrilerini ve iki malzemeyi gerçekten ömrünü belirleyen özellikler açısından karşılaştırmak için radar grafiğini kullanın. Sürücü soğuk, temiz ve hızlı çalıştığında PU uzunluğunu ve doğruluğunu yıllarca koruyacaktır. Sıcak, nemli ve sert havalarda kauçuk yine de yerini alır. Alışkanlık yerine ölçülü koşullara göre aralarında seçim yapmak, sarf malzemesi olan kemer ile sürekli tekrarlanan sorun olan kemer arasındaki farktır.
Konveyör bandı yüzey yapıştırıcısı, çekirdek ve katman yapıştırıcısından oluşur. Ayrıca darbelere karşı daha dayanıklı hale getirmek için yüksek düşme darbe kullanımına bir katman tampon bez eklenebilir.
Yüzey yapıştırıcısı
Hammadde olarak doğal kauçuk ve sentetik kauçuk ile aşınma direncini, çatlama direncini, yaşlanma direncini ve diğer özellikleri arttırmak için yüzey yapıştırıcısı, aşınma direnci, kesilme direnci, ısı direnci, alev direnci, soğuğa direnç gibi çeşitli özelliklere sahiptir. asit ve alkali direnci, yağ direnci, statik elektrik direnci vb. Kumaş katmanı çekirdeği
Kumaş katmanı, tek başına doğal elyaftan veya kimyasal elyaftan veya ikisinin birleşiminden oluşur, olgun bir işlemle tek adımlı işlemden sonra aynı kaliteye sahiptir ve kauçukla iyi yapışma özelliğine sahiptir. Yapışkan katman
Yapışkan katman, tekrar tekrar esneyen konveyör bandının çekirdeğinin katmanları arasındaki yapışma kuvveti açısından çok önemlidir. Özellikle yüksek gerilimli konveyör bantları için, daha az burkulma gerilimine ve daha az iç gerilime bağlı yorulmaya sahip bir yapıştırıcı tabakası kullanılmalıdır.
Teknik özellikler ve modeller, 2,0 mm'den 8,0 mm'ye kadar değişen kalınlıklarda müşteri gereksinimlerine göre özelleştirilebilir.
Tekstil makineleri, ağaç işleme makineleri, taşlama makineleri, bilet satış makineleri, sebze kesme makineleri vb. gibi yüksek hızlı, düzgün ve düşük uzatmalı iletim ve taşıma sistemleri. Özellikler: Yüksek hız ve stabilite, yüksek çekme mukavemeti ve düşük uzama.
Ağaç işleme makineleri tarafından üretilen dikişsiz lastik bant, çekirdek malzemeleri zımparalamak, düzeltmek ve düzeltmek, ahşap levhaları, lamine levhaları, plastik lamine levhaları ve diğer makineleri planyalamak için kullanılabilir ve yüzeyin mükemmel şekilde işlenmesine ve seçilmesine yardımcı olabilir.
Özel teknolojisi üretim yönteminde yatmaktadır ve istenilen boyutta eklemsiz bant üretmektedir. Sadece kaliteyi sıkı bir şekilde kontrol etmiyoruz, aynı zamanda zımpara bantımızın daha iyi performansa sahip olmasını sağlamak için ithal malzemeleri kullanmakta ısrar ediyoruz.
Kalınlık ve mukavemetin tüm parçaları kesinlikle aynıdır.
İyi bir doğrusal çalışmaya sahiptir.
Küçük tekerlek çapları için yüksek esneklik kullanılabilir.
Çalışma basıncı altında düzlüğü ve deforme olmamayı koruyabilir.
Bandın alt kısmı ile plaka yüzeyi arasındaki sürtünme katsayısı çok düşüktür.
Bandın yüzey tabakası kauçukla kaplandığından yapışkanlık artar ve taşıma bandının stabilitesi artar.
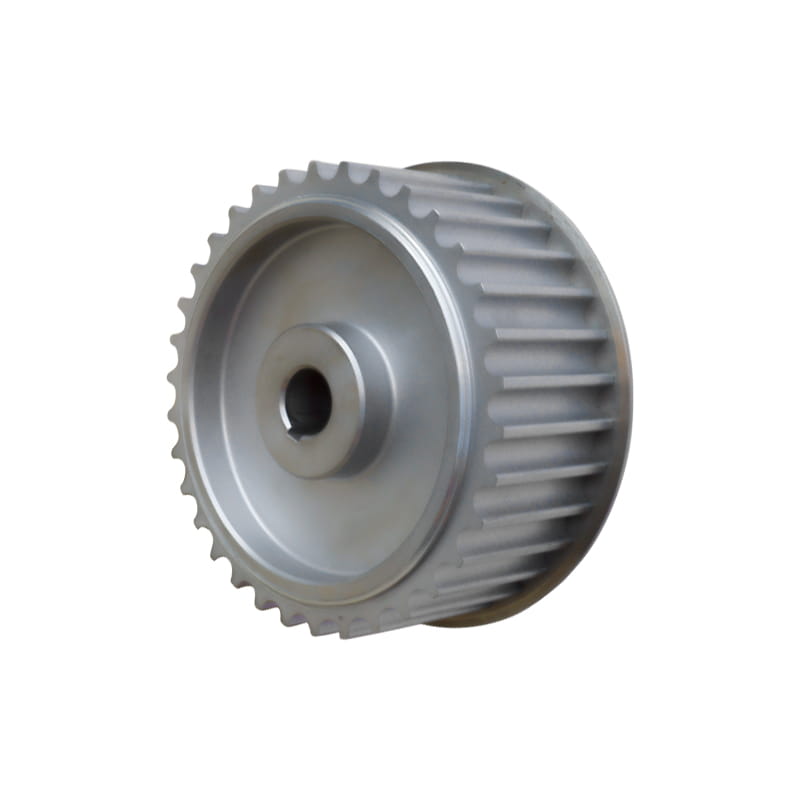
Senkron tahrikli cihaz sisteminin her alanına uygulayın. Özellikler:
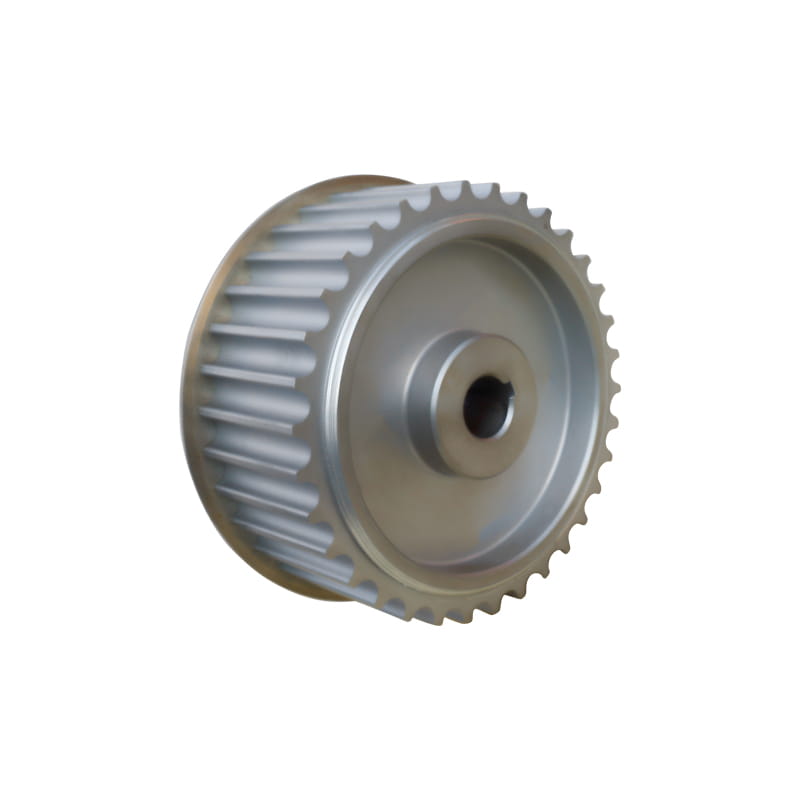
Tahrik edilenin doğruluğunu ve ömrünü artırmak için kayışla koordinasyonu sağlayın. Müşteri ihtiyaçlarına göre, kişiselleştirmeye uygun optimum tahrikli çözüm, malzemeye göre 45# çelik, alüminyum alaşımı, paslanmaz çelik, dökme demir, naylon vb. olarak ayrılabilir.