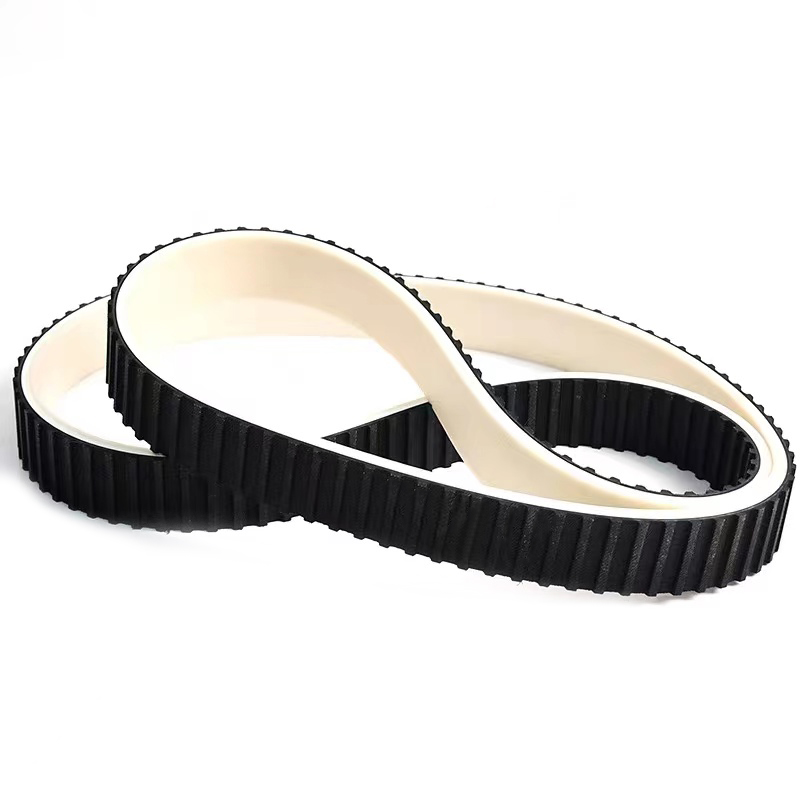
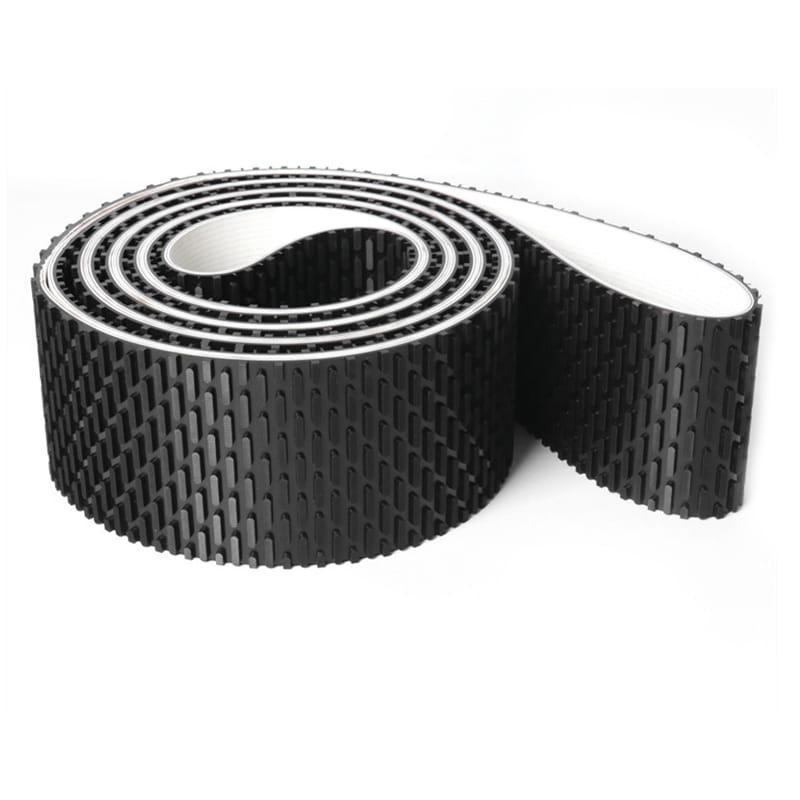
Bir makine çerçevesi boyunca geçirilmesi gereken veya dişli kutusu ve kasnaklar zaten cıvatalandıktan sonra birleştirilen bir kayış, açık uçlu bir HTD triger kayışıdır. İlmek değil düz uzunluk olarak gelir ve birleştirme makinede yapılır. Bu onun tüm değeridir ve aynı zamanda tüm riskidir, çünkü açık uçlu bir tahrik neredeyse hiçbir zaman dişte başarısız olmaz. Eklemede başarısız olur.
Spesifikasyonla ilgili kısa cevap: HTD hatvesini şaft üzerinde bulunan kasnaktan değil, torktan ve kasnak diş sayısından seçin; genişliği kasnak yüzüne göre doğrulayın; kimse bandı kesmeden önce kordon ve bağlantı tipine karar verin; ve eklem verimliliğini sürücünün gerçek değeri olarak değerlendirin. Açık uçlu bir kayışın, aynı hatve ve genişliğe sahip sonsuz bir kayışın tam katalog torkunu taşımasını beklerseniz, rakamlar sizi hayal kırıklığına uğratacaktır.
Son HTD Ne Demektir: Açık Uzunluk, Döngü Değil
HTD, 2 mm, 3 mm, 5 mm, 8mm, 14mm ve 20mm'lik hatveler etrafında oluşturulmuş bir eğrisel diş profilleri ailesi olan Yüksek Torklu Tahrik anlamına gelir. Yuvarlatılmış diş, trapez dişe göre kasnak oluğuna daha derin oturur, böylece milimetre genişlik başına daha fazla yük taşır ve hızda daha az diş müdahalesiyle çalışır.
Son kelimesi iki farklı durumu kapsar ve yanlış emirlerin büyük bir kısmının arkasında bunların karıştırılması yatmaktadır:
- Açık uçlu veya açık uçlu: Kayış, doğrusal uzunlukta sağlanır ve kauçuk bir kayışın vulkanize edilmesi veya bir poliüretan kaynağının kaynaklanması yoluyla sahada kapatılır.
- Uç sabitleme: Doğrusal bir aktüatörde veya pistonlu tahrikte, her iki bant ucu da bir taşıyıcıya kelepçelenir, böylece kelepçe plakası ve delik düzeni bant kadar önemlidir.
- Sonsuz: Hiçbir eklemi olmayan bir döngü şeklinde kalıplanmış kapalı bir döngü. Aynı ürün değildir ve çerçevenin bölünemediği açık uçlu kayışın yerini alamaz.
Bir kauçuk kayış için bağlantı genellikle vulkanize edilmiş bir parmak eklemesidir. Poliüretan için normalde ısıtılmış bir preste yapılan eritilmiş bir kaynaktır; bu nedenle PU açık uçlu kayışlar, kauçuk ek yerinin sıcak çalışacağı temiz, yüksek hızlı makinelerde yaygındır.
 Eklenmiş ve Kaynaklı Tahrikler için Açık Triger Kayışları Kauçuk vulkanize veya poliüretan kaynaklı bağlantılar için açık triger kayışı serisi; Bir tahrik seçmeden önce kayış yapısını ve diş profilini karşılaştırın. Ürünü Görüntüle →
HTD Aralığı Seçimi: 5 milyon, 8 milyon ve 14 milyon'nin Gerçekte Uygun Olduğu Yer
Aşağıdaki tablo bir veri sayfası değil, bir başlangıç filtresidir. Geçerli rakam, kayış üreticisinin kataloğunda kasnak diş sayınız, hızınız ve görev döngünüzde izin verilen diş yüküdür. Bir satış konuşması tabloda marjinal görünüyorsa, hizmette marjinaldir. HTD profilinin STD ve GT ile nasıl karşılaştırıldığına ilişkin arka plan bilgisi için bkz. HTD, STD ve GT diş tipleri nasıl farklılık gösterir? .
Gösterge niteliğindeki HTD perde aralıkları. Hızınız ve yük profiliniz için izin verilen diş yükünü, minimum kasnak dişlerini ve mevcut genişlikleri bant üreticisinin verilerine göre doğrulayın. | Saha | Diş başına uzunluk adımı | Ortak genişlikler | Tipik görev | Nerede görünüyor? |
| 3 milyon | 3 mm | 6, 9, 15mm | Işık | Alet sürücüleri, küçük kaydırıcılar, hafif paketleme kafaları |
| 5M | 5 mm | 9, 15, 25mm | Işık to medium | Tekstil sarıcıları, baskı beslemesi, küçük konveyörler |
| 8M | 8 mm | 20, 30, 50, 85mm | Orta ila ağır | Baskı, ağaç işleme, paketleme hatları, pompa sürücüleri |
| 14M | 14 mm | 40, 55, 85, 115mm | Ağır | Takım tezgahları, karıştırıcılar, büyük konveyörler |
| 20 milyon | 20 mm | 115, 170mm | Çok ağır | Değirmenler, ağır tesis tahrikleri, toplu taşıma |
8M, çoğu endüstriyel tesisin en güçlüsüdür ve aynı zamanda çeşitli genişliklerde açık uçlu stok bulmanın en kolay olduğu sahadır. Tahrikiniz tork bakımından 5M ila 8M arasındaysa, bir adım yukarı çıkmak ve genişliği korumak genellikle aynı adımla bir genişlik artırmaktan daha ucuzdur çünkü dar makaraların hizalanması daha kolaydır ve kayış yolu daha iyidir.
Bağlantı Gücü Tahrikin Gerçek Derecesini Belirler
Vulkanize edilmiş parmak eklemesi, iki bant ucunu birbirine kenetlenen parmaklar halinde keserek, vulkanize edilmemiş kauçuk ekleyerek ve bunları ısı altında bastırarak çalışır. Germe kordonları bu ek yeri boyunca sürekli değildir, bu nedenle eklem, kesme kuvvetiyle yükü kordon yerine kauçuk boyunca taşır. Pratik bağlantı verimliliği tipik olarak sonsuz bant derecesinin çok altına iner ve iyi bir ekleme ile aceleye getirilmiş bir ekleme arasındaki fark büyüktür.
Tasarım açısından bunun anlamı:
- Yazılı olarak ortak bir verimlilik rakamı isteyin ve sürücüyü buna göre boyutlandırın, ardından hizmet faktörünüzü bu azaltılmış rakamın üzerine uygulayın.
- Bağlantıyı gevşek tarafta ve en uzun düz yolda tutun. Hiçbir zaman bağlantının her çevrimde yük altında küçük bir kasnağın üzerinden geçmesi gereken bir düzen tasarlamayın.
- Makineyi, bağlantı noktası küçük bir kasnak üzerinde gerilim altında olacak şekilde gece boyunca park etmekten kaçının, çünkü o noktada kayma ve ısı birikebilir.
- Varışta eklemeyi kontrol edin: bağlantı boyunca milimetrenin birkaç onda biri kadar bir adım normaldir, görünür bir çıkıntı veya oyuk değildir. Eklemi kapsayan beş diş boyunca eğimi ölçün ve bunu eklemden uzaktaki aynı ölçümle karşılaştırın.
Uzunluk ve Kesim Ödeneğinin Onaylanması
İki makaralı bir tahrik için ihtiyacınız olan hatve uzunluğu L = 2C 1.571 (D d) (D - d)(D - d) / (4C) olup, burada C merkez mesafesi ve D ve d büyük ve küçük kasnakların hatve çaplarıdır. Hatve çapı, kasnağın dış çapı değil, diş sayısı ile hatvenin 3,1416'ya bölünmesiyle çarpılır.
Çalışılmış bir örnek: 8 mm hatve, 30 dişe tahrik eden 60 diş, merkez mesafesi 500 mm. Hatve çapları 152,8 mm ve 76,4 mm'dir, bu da yaklaşık 1363 mm'lik gerekli hatve uzunluğunu verir. Kalıplanmış bir halka için 170 dişe veya 1360 mm'ye adım atmanız gerekir. Açık uçlu bir bant için bu uzunluğa artı ekleme payına (normalde bir ila iki adım artı tedarikçinin kullandığı ekleme uzunluğuna) kadar kesersiniz ve birleştirmeden sonraki bitmiş uzunluk onaylanması gereken kısımdır.
İşin yürütülüp yürütülmeyeceğine iki tolerans karar verir. Birleştirilmiş kayışlar, kalıplanmış halkalardan daha geniş bir adım uzunluğu toleransına sahiptir, bu nedenle düzende bant uzunluğunun en az yüzde 1,5'ini kaplayacak şekilde bırakın. Lastik kayışlar da hizmetteki ilk haftalarda uzar ve rölantisi olmayan ve oluklu motor takozları olmayan bir sürücünün yalnızca birkaç milimetrelik ayarlama yapması gerekir.
Montaj, Germe ve Uç Sıkıştırma
Önce hizalama. Şaft paralelliğini, merkez mesafesinin 100 mm'si başına yaklaşık 0,25 mm dahilinde ve açısal yanlış hizalamayı yarım derecenin altında hedefleyin. Yanlış hizalamayla mücadele eden bir kayış, dişler herhangi bir sıkıntı göstermeden önce kendi kenarını aşındırır.
Gerginlik için, saptırma yöntemini kullanın: bant açıklığın yaklaşık yüzde 1,6'sını, yani bir metrelik açıklıkta 16 mm'yi saptırıncaya kadar orta açıklığa basın ve gereken kuvveti tedarikçinin bu eğim ve genişlik için verdiği rakamla karşılaştırın. Tahrik sistemini 24 ila 48 saat çalıştırın, ardından yeniden gerdirin. Açık uçlu kayışlar gövde boyunca olduğu gibi bağlantı yerine de yerleşir ve ilk gerdirme isteğe bağlı değildir.
Doğrusal bir eksende kelepçe insanların unuttuğu zayıf noktadır. En az bant gövdesi kadar kalın bir kelepçe plakası kullanın, dişlerin tırtıklara oturması için diş tarafını tırtıklı bir yüzeyle tutun ve bant kenarını sıkıştırmak yerine plakayı cıvatalayın. Taşıyıcının geri dönüşte gecikmemesi için doğrusal kayışı yüzde 2 ila 5 oranında ön gerdirin ve ilk vardiyadan sonra kelepçe cıvatalarını tekrar kontrol edin.
Günlüğe Kaydedilmesi Gereken Arıza Sinyalleri
Çoğu açık uçlu arıza, hat durmadan önce kendini duyurur. Basit bir günlük tutun ve okuyun:
- Eklem kenarındaki ince koyu çizgi, eklem ayrılmasının başlangıcıdır ve iyileşmeyecektir.
- Diş kökü çatlaması, aşırı yüke veya kasnağın o hatve için minimum diş sayısının altında olduğuna işaret eder.
- Yıpranmış kenarlar yanlış hizalama veya flanş sürtünmesi anlamına gelir, kötü lastik anlamına gelmez.
- Sırlı, parlak diş yanları gerilim ve kayma olduğunu gösterir, bu da oluk sıcaklığını hızlı bir şekilde yükseltir.
- Kasnak oluklarına biriken toz etkili adımı değiştirir ve her iki parçayı da aşındırır.
- Sarma aralığının ötesindeki uzama, dişler hala iyi görünse bile kayışın bittiği anlamına gelir.
Eşleşen Kayış, Kasnak ve Malzeme
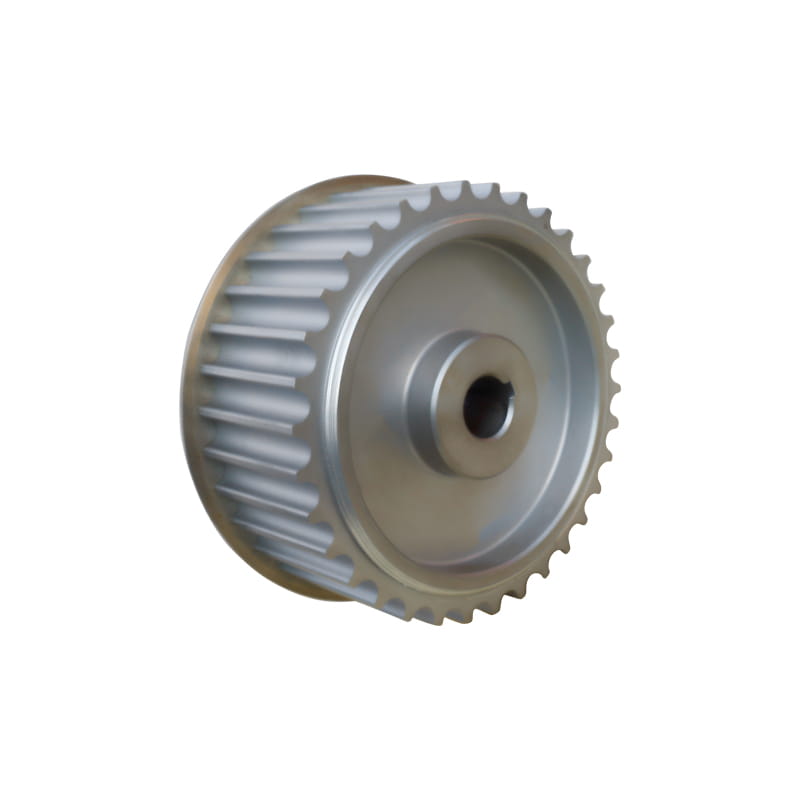
Kauçuk HTD kayışları genel endüstriyel tahriklere uygundur, ısıyı ve ara sıra yağ buharını tolere eder ve vulkanize eklemenin uygun şekilde yapılabileceği daha büyük hatveler için pratik seçimdir. Kayışı ve kasnağı mümkün olduğunca çift olarak satın alın, çünkü kanala uymayan diş formu iyi bir kayışı haftalar içinde yıpratacaktır.
 Endüstriyel Konumlandırma ve İletim için Kauçuk Senkron Kayışlar Konumlandırma, taşıma ve genel endüstriyel tahrikler için birçok profilde sunulan, cam elyaf kordonlu, kloropren gövdeli ve naylon diş kaplamalı kauçuk triger kayışları. Ürünü Görüntüle →
Poliüretan açık uçlu kayışlar temiz odalar, gıdaya bitişik hatlar, yüksek hızlı miller ve solventleri gören sürücüler için daha uygundur. Vulkanize etmek yerine kaynak yaparlar, uzunluğu iyi tutarlar ve aşınmaya karşı dayanıklıdırlar, ancak ısıya ve sert bir makaraya karşı kuru çalışmaya karşı daha az toleransa sahiptirler.
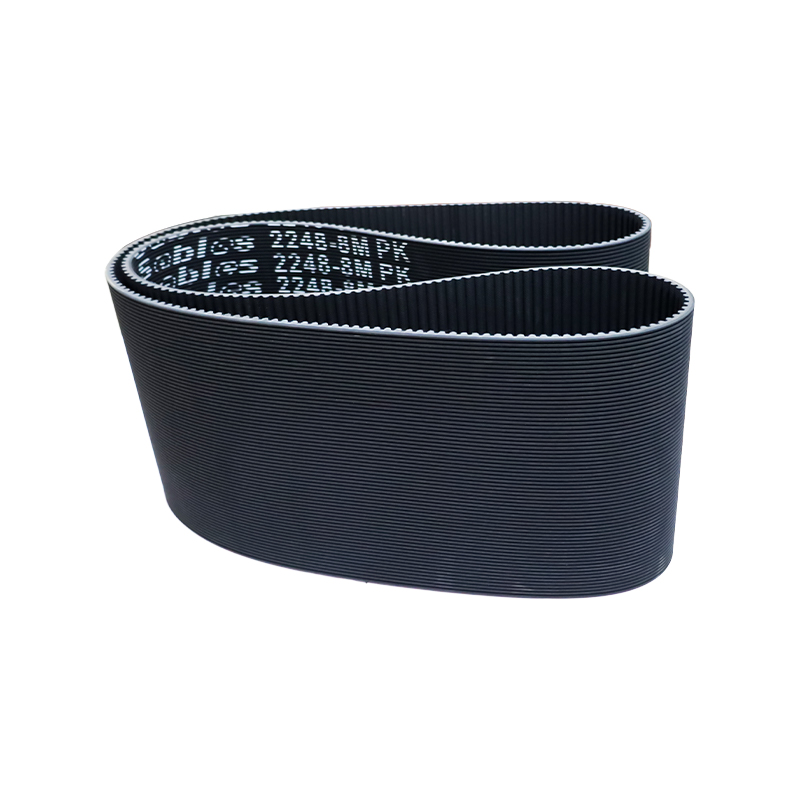
 Temiz, Yüksek Hızlı İletim için Poliüretan Senkron Kayışlar Temiz taşıma, konumlandırma ve yüksek hızlı makinelere uygun, tel veya Kevlar kordonlu, sabit uzunlukta, düşük gürültü ve aşınma direncine sahip PU triger kayışları. Ürünü Görüntüle →
Küçük bir kasnağı geçmesi gereken bir bağlantı veya standart kalıpların kapsamadığı bir genişlik gibi görevin gerçekten zor olduğu durumlarda, özel olarak işlenmiş bir kayış genellikle stoktaki bir ürünün etrafındaki tahriki yeniden tasarlamaktan daha ucuzdur.
Soruşturmaya Ne Yazılmalı?
Açık uçlu bant anlaşmazlıklarının yarısı spesifikasyon anlaşmazlıklarından kaynaklanmaktadır. Tam bir soruşturma bunları kaldırır:
- Hatve tanımı ve biliniyorsa kasnak dişlerinin sayısı önemlidir.
- Her iki kasnağın hatve çapı (dış çap değil, ölçülen veya hesaplanan).
- Bant genişliği ve kasnağın kullanılabilir ön genişliği.
- Açık uzunluk tedarik edilir veya birleştirmeden sonra bitmiş hatve uzunluğu. Hangisinden alıntı yaptığınızı söyleyin.
- Gereken bağlantı türü ve tasarladığınız bağlantı verimliliği.
- Kordon tipi ve desteği, özellikle PU kayışlarda.
- Ortam ve çalışma sıcaklığının yanı sıra yağ, toz veya yıkamaya maruz kalma durumu.
- Makine, eksen ve çevrim hızı sayesinde tedarikçi, eğimi göreve göre sağlıklı bir şekilde kontrol edebilir.
Açık uçlu bir HTD kayışı, ekleme sonradan akla gelen bir düşünce olarak değil, tasarımın bir parçası olarak ele alındığı sürece sağlam bir mühendislik tercihidir. Adımı doğru yapın, bağlantı yerini azaltın, yerleşimi bırakın ve alıştırmadan sonra yeniden gerdirin. Bu dört şeyi yaptığınızda, bağlantının sizin adınıza karar vermesi yerine kayış normal aşınma ömrüne ulaşacaktır. Hala profilleri ve malzemeleri karşılaştırıyorsanız, kayış ve kasnak aralığı çizimi düzeltmeden önce açık uzunlukta neyin mevcut olduğunu kontrol etmek için makul bir yerdir.