EV / Haberler / Karbür Zımpara Bantları: Kum, Destek ve Uzun Süre Dayanan Uygulamalar Nasıl Seçilir
Haberler
Karbür Zımpara Bantları: Kum, Destek ve Uzun Süre Dayanan Uygulamalar Nasıl Seçilir
Meşe, akçaağaç ve akrilik paneller üzerinde geniş bantlı zımpara makinesi çalıştıran bir mobilya mağazası, standart alüminyum oksit bantlarının akrilik üzerinde yanık izleri bıraktığını ve reçine ağırlıklı meşe üzerine hızla yüklendiğini fark etti. Aynı makinede silisyum karbür kayışı test ettikten sonra yüzeyin daha soğuk kaldığı ve çizik deseninin tek geçişte ortadan kaybolduğu görüldü. Bu deneyim yaygındır: karbür zımpara bantları her aşındırıcının yerine geçmez, ancak çoğu mağazanın eninde sonunda karşılaşacağı belirli bir grup sorunu çözer.
Karbür Zımpara Bantları Neyi Daha İyi Yapar?
Pratik sonuçla başlayın: Isı oluşumu, yükleme ve yüzey tutarlılığı ana endişeleriniz olduğunda karbür zımparalama kayışını seçin. Silisyum karbür, alüminyum oksitten daha keskin kenarlara ve daha yüksek bir sertlik indeksine sahiptir; bu da, çok fazla sürtünme ısısı üretmeden kırılgan kaplamaları, yumuşak metalleri ve cam elyafını kesmesine olanak tanır.
Karbür kayışlar ayrıca geleneksel alüminyum oksitten daha agresif bir şekilde kırılan tanecikler içerir. Kristaller parlamak yerine küçük parçalar halinde kırılır ve yeni kesici kenarlar ortaya çıkar. Bu davranış, yapışkan reçinelerin, boya katmanlarının ve demir dışı metallerin sıradan aşındırıcıları hızla körleştirdiği kayışa daha uzun bir kullanım ömrü sağlar.
Madenin Fark Yarattığı Yer
Sert ağaçlar ve reçineli yumuşak ağaçlar: karbür açık kalır ve temiz keser.
Boyalı ve kaplamalı yüzeyler: karbür kaplamayı eritmeden çıkarır.
Kompozitler ve cam elyafı: karbür, toz ve reçineden kaynaklanan yüklemelere karşı dayanıklıdır.
Alüminyum ve pirinç gibi yumuşak metaller: karbür, düşük ısıyla parlak bir yüzey bırakır.
Şekil 1. Yaygın aşındırıcı tanelerin bağıl sertlik indeksi
Sertlik tablosu silisyum karbürün zımpara odasında neden ayrı bir yeri hak ettiğinin kısa bir nedenini verir. Silisyum karbür, sertlik ölçeğinin üst kısmına yakın bir yerde bulunur, bu nedenle kırılgan kaplamaları ve daha yumuşak metalleri birçok standart taneye göre daha agresif bir şekilde keser. Alüminyum oksit, ahşap ve çelik üzerindeki genel talaş kaldırma işlemleri için hâlâ yeterince serttir ancak iş parçası sert veya kaplanmış olduğunda daha hızlı körelir. Zirkonya alümina sertlik için daha az, basınç altında kendiliğinden bilenme davranışı için daha fazla seçilir. Seramik taneciği serin kalacak ve kontrollü aşamalarda kırılacak şekilde tasarlanmıştır. Pratikte bu, karbür kayışların evrensel bir çözüm olmadığı ancak ısıya duyarlı malzemeler ve son bitirme geçişleri için en güçlü seçim olduğu anlamına gelir.
Kum Seçimi: Sahip Olduğunuz Yüzeyden Başlayın
Kum numarası ilk seçim kararıdır. Başlangıç yüzeyinin izin verdiği ölçüde kaba bir bant seçin, çünkü kaba bantlar malzemeyi daha hızlı çıkarır ve metrekare başına zımparalama işinin maliyeti daha düşük olur. Ardından, önceki çizikleri gidermeye yetecek kadar daha ince tanecikler dizisi üzerinden geçin.
İş parçası kategorisine göre tipik karbür bant tanecik aralıkları
Kum aralığı
Tipik çalışma
Beklenen sonuç
P36'dan P60'a
Ağır talaş kaldırma, kaba şekillendirme, boya sıyırma
Görünür çiziklerle hızlı kesim
P80'den P120'ye
Kaba işlerden sonra ara düzeltme
Düzgün mat yüzey, yalnızca hafif çizikler
P150'den P220'ye
Kaplama veya montaj öncesi son bitirme
Sızdırmazlık maddesi veya boyaya hazır pürüzsüz yüzey
P240 ve üzeri
Plastik, kompozitler ve yumuşak metallerde ince yüzey
Minimum kesim ile düşük parlaklıkta yüzey
Şekil 2. Tane boyutuna göre tipik yüzey pürüzlülüğü
Tablodaki yüzey pürüzlülüğü değerleri net bir trendi takip etmektedir: daha büyük tane sayıları daha pürüzsüz yüzeyler üretir ve daha az malzeme kaldırır. P80 kayışı, sıyırma veya kaba şekillendirme için kabul edilebilir, yaklaşık 35 mikron derinliğinde görünür çizikler bırakır. P120 kayışı pürüzlülüğü yaklaşık 18 mikrona indirir ve birçok zımparalama hatası, operatörlerin bu ara adımı çok erken atlaması nedeniyle meydana gelir. 9 mikronluk P180 bant, çoğu ahşap ve kompozit üzerinde astarlama için yeterince pürüzsüzdür. P120'den P220'ye geçiş daha küçüktür, bu nedenle P150 ve P180 aralığında zaman harcamak genellikle son bitirmeyi daha ince bir son kayış satın almaktan daha fazla iyileştirir. Bu tablo bir garanti değil, bir kılavuzdur çünkü gerçek okumalar bant hızına, basınca ve iş parçası sertliğine bağlıdır.
Malzeme Kaldırmaya Karşı İyileştirme
Aynı kum ilerlemesi aynı zamanda kesme hızını da değiştirir. Kaba kayışlar yalnızca daha agresif olmakla kalmaz; aynı zamanda yüzey daha ince işler için hazır olmadan önce malzemeyi çıkarmanın en ekonomik yoludur.
Şekil 3. Her kum aşamasında bağıl malzeme kaldırma oranı
Çizgi grafik, aşamalı kum dizisinde ilerledikçe kaldırma oranının nasıl düştüğünü gösterir. Kaba bir P60 kayışı çok fazla malzemeyi temizler ancak daha sonraki adımlarda giderilmesi pahalı olan derin çizikler bırakır. P100'e geçmek daha yavaş keser ve kabul edilebilir bir ara yüzey üretmeye başlar. Hedef rafine bir yüzey olduğunda, P150 ve P180 çok az malzemeyi kaldırır ve asıl görevleri önceki çizikleri ortadan kaldırmaktır. En büyük kesme hızı kaybı P60 ve P100 arasında meydana gelir, bu nedenle en verimli işlem mevcut yüzeyin izin verdiği ölçüde kaba başlar ve yalnızca gerekli ara taneleri kullanır. Karbür kayışlar, bu eğriyi iş parçasının gerçek durumuyla eşleştirdiğinizde en ekonomik olanıdır.
Destek Ağırlığı ve Kum Kadar Kaplama Maddesi
Öncelikle sonuç: Destek, kayışın ne kadar dayanacağını ve kayışın temas çarkı üzerinde nasıl hissettiğini kontrol eder. Kumaş destekli kayışlar agresif basınç ve yüksek tanecikli yüklerin üstesinden gelir. Kağıt ve film destekleri daha ince yüzeyler üretir ve kavisli yüzeyleri daha yakından takip eder, ancak çok sert itilirse daha hızlı aşınırlar.
Açık kaplama ve kapalı kaplama bir sonraki faktördür. Kapalı kaplama bantları tüm yüzeyi damarlarla kaplar; hızlı kesiyorlar ama çabuk yükleniyorlar. Açık kaplama bantları taneler arasında boşluklar bırakır, bu da döküntülerin kaçabileceği bir yer sağlar ve melamin, ham ahşap ve boya çıkarmada iyi çalışır.
Metal ve plastik kaplama için stearat kaplı karbür kayış tıkanmayı azaltır ve daha temiz bir yüzey bırakır. Stearat, kayışın erimiş bağlayıcının iş parçasına bulaşmasını önleyen kuru bir yağlayıcı görevi görür. Alüminyum üzerinde kapalı kaplama bandı çalıştıran operatörler genellikle yüklemenin ilk birkaç dakika içinde gerçekleştiğini görürler; açık kaplamalı stearat kayışıyla aynı iş çok daha uzun sürer.
Karbür ve Diğer Yaygın Aşındırıcı Mineraller
Karma bir atölyede her aşındırıcı mineralin bir rolü vardır. Alüminyum oksit, ahşap ve çelik üzerindeki talaş kaldırma için her yönüyle standarttır. Zirkonya alümina, yüksek basınç altında ve ısı direncinin önemli olduğu yerlerde en iyi performansı gösterir. Seramik taneciği ağır taşlamalarda keskin kalır ancak maliyeti daha yüksektir. Silisyum karbür son işlem ve ısıya duyarlı uzmandır.
Yaygın aşındırıcı mineraller ve bunların tipik güçlü noktaları
Mineral
Ana güç
En iyi durum
Alüminyum oksit
Maliyet verimliliği ve dayanıklılık
Günlük ahşap ve metal zımparalama
Silisyum karbür
Keskinlik ve düşük ısı
Kaplamalar, kaplamalar, plastik, yumuşak metal
Zirkonya alümina
Basınç altında ısı direnci
Paslanmaz ve yüksek nikel alaşımlarında ağır taşlama
Seramik tahıl
Kontrollü kendi kendine keskinleşme
Düşük yanma riskiyle yüksek basınçlı taşlama
Şekil 4. Beş pratik kritere göre performans karşılaştırması
Silisyum karbür Alüminyum oksit Zirkonya alümina
Radar grafiği, üç yaygın aşındırıcı mineralin beş pratik kritere göre nasıl karşılaştırıldığını özetlemektedir. Silisyum karbür keskinlik, sertlik ve yüzey kalitesi açısından en dengeli performansı gösterirken, en zayıf noktası maliyet verimliliğidir. Alüminyum oksit, keskinlik ve yüzey kalitesi açısından biraz geride kalıyor ancak maliyet açısından net bir şekilde kazanıyor, bu nedenle günlük ahşap işlemede varsayılan aşındırıcı olmaya devam ediyor. Zirkonya alümina, basınç yüksek olduğunda ve ısı direnci önemli olduğunda ilgi çekici hale gelir çünkü ağır yükler altında kesmeye devam edecek şekilde tasarlanmıştır. Üst üste binen çokgenler, her kategoride tek bir mineralin kazanamayacağını gösteriyor; dolayısıyla bir üretim atölyesi genellikle birden fazla bant tipine ihtiyaç duyuyor. Mineralin iş parçasıyla eşleştirilmesi, emek israfını ve gereksiz aşındırıcı alımlarını önler.
Ortak Uygulamalar İçin Pratik Seçim Kuralları
Ahşap işlemede karbür, tik, gül ağacı ve ipe gibi egzotik malzemeleri yüzeyi yakmadan işler; varsayılan bitirme kumu olarak P120 veya P150'yi kullanın. Metal imalatında karbür alüminyum, pirinç ve bronz üzerinde iyi performans gösterir; Kaynakları karıştırmak için P80 ila P120'yi ve son geçiş için P220'yi seçin. Fiberglas ve karbon fiber için açık kaplamalı karbür, bandın yüklenmesini önler ve reçinenin erimesini durdurur. Otomotiv tamir boyası işlerinde, stearatlı ince taneli karbür, astarın ve mevcut boyanın ısıdan zarar görmeden tesviye edilmesinin güvenilir bir yoludur.
Aşındırıcının Arkasındaki Bant Sistemini Unutmayın
Geniş bantlı zımpara makinesi yalnızca bant yolunun tamamı doğru kaldığında tutarlı bir yüzey elde edilmesini sağlar. Temas tamburu veya besleme tablasının yuvarlaklığı biterse, aşındırıcı bant eşit olmayan şekilde aşınır ve bağlantı yerinde yırtılabilir. Büyük panellerde besleme kayışı iş parçasını kayma veya sapma olmadan sabit bir hızla çekmelidir.
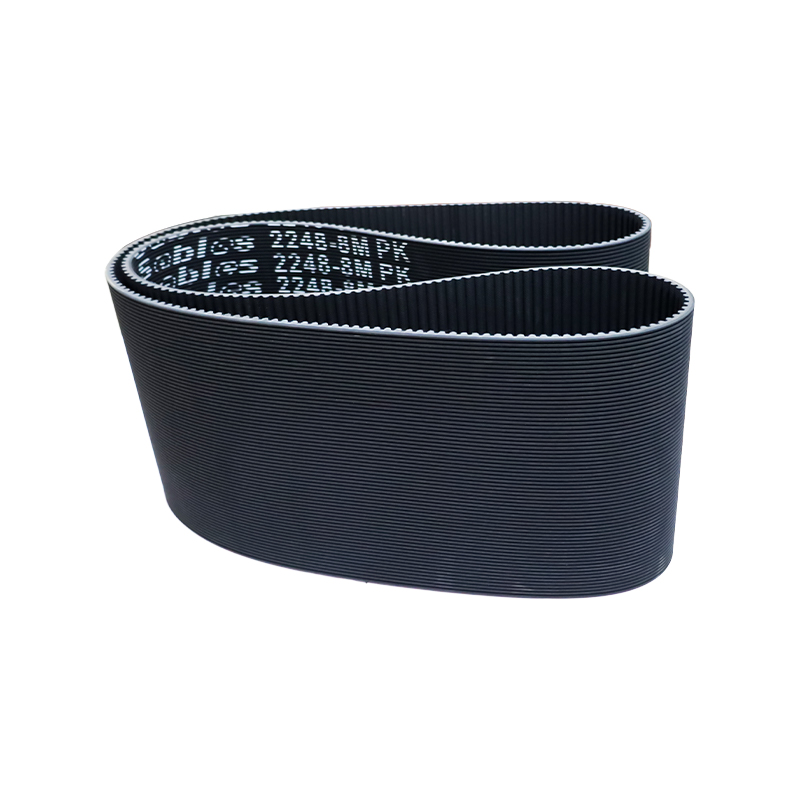
Bu nedenle bakım kontrolü, besleme sistemini destekleyen sonsuz lastik kayışları içermelidir. Bu makale hakkında Konveyör sistemlerinde sonsuz kauçuk düz bant stabilitesi eşit besleme basıncı için boyutsal kararlılığın neden önemli olduğunu açıklar.
Aşındırıcı bantı değiştirdiğinizde, lastik bantta çatlama, sertlik değişikliği ve kenar hasarı olup olmadığını da kontrol edin. Amaca yönelik olarak tasarlanmış kauçuk dikişsiz zımpara makinesi kayışı, aktif aşındırıcıyı destekler ve panelin tüm genişliği boyunca yüzeyin eşit şekilde korunmasına yardımcı olur.
Depolama, Taşıma ve Yaygın Arıza Modelleri
Karbür kayışları keskin kıvrımlar olmadan düz veya asılı olarak saklayın. Nem ve doğrudan ısı, derzi ve destek malzemelerini zayıflatır. Bant hızlı yükleniyorsa açık kaplamaya veya daha kaba taneye geçin. Parlıyorsa bant hızı çok yüksektir veya malzeme için tanecik çok incedir. Önce kenar kırılırsa, merdaneyi ve lastik destek kayışını hizalama sorunları açısından kontrol edin.
Karbür kayışı eksiksiz bir zımparalama sisteminin parçası olarak ele alarak tahmin edilebilir sonuçlar elde eder ve zaman içinde aşındırıcı maliyetlerinizi düşürürsünüz. Doğru mineral, kum, destek ve makine desteği birlikte tekrarlanabilir yüzey kalitesini belirler.
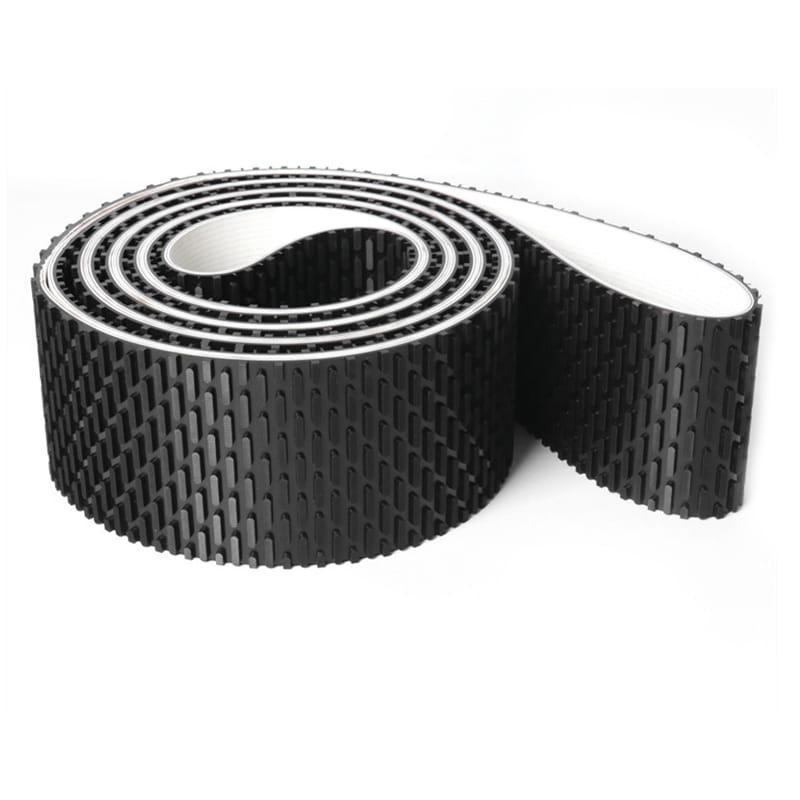
Konveyör bandı yüzey yapıştırıcısı, çekirdek ve katman yapıştırıcısından oluşur. Ayrıca darbelere karşı daha dayanıklı hale getirmek için yüksek düşme darbe kullanımına bir katman tampon bez eklenebilir.
Yüzey yapıştırıcısı
Hammadde olarak doğal kauçuk ve sentetik kauçuk ile aşınma direncini, çatlama direncini, yaşlanma direncini ve diğer özellikleri arttırmak için yüzey yapıştırıcısı, aşınma direnci, kesilme direnci, ısı direnci, alev direnci, soğuğa direnç gibi çeşitli özelliklere sahiptir. asit ve alkali direnci, yağ direnci, statik elektrik direnci vb. Kumaş katmanı çekirdeği
Kumaş katmanı, tek başına doğal elyaftan veya kimyasal elyaftan veya ikisinin birleşiminden oluşur, olgun bir işlemle tek adımlı işlemden sonra aynı kaliteye sahiptir ve kauçukla iyi yapışma özelliğine sahiptir. Yapışkan katman
Yapışkan katman, tekrar tekrar esneyen konveyör bandının çekirdeğinin katmanları arasındaki yapışma kuvveti açısından çok önemlidir. Özellikle yüksek gerilimli konveyör bantları için, daha az burkulma gerilimine ve daha az iç gerilime bağlı yorulmaya sahip bir yapıştırıcı tabakası kullanılmalıdır.
Teknik özellikler ve modeller, 2,0 mm'den 8,0 mm'ye kadar değişen kalınlıklarda müşteri gereksinimlerine göre özelleştirilebilir.
Tekstil makineleri, ağaç işleme makineleri, taşlama makineleri, bilet satış makineleri, sebze kesme makineleri vb. gibi yüksek hızlı, düzgün ve düşük uzatmalı iletim ve taşıma sistemleri. Özellikler: Yüksek hız ve stabilite, yüksek çekme mukavemeti ve düşük uzama.
Ağaç işleme makineleri tarafından üretilen dikişsiz lastik bant, çekirdek malzemeleri zımparalamak, düzeltmek ve düzeltmek, ahşap levhaları, lamine levhaları, plastik lamine levhaları ve diğer makineleri planyalamak için kullanılabilir ve yüzeyin mükemmel şekilde işlenmesine ve seçilmesine yardımcı olabilir.
Özel teknolojisi üretim yönteminde yatmaktadır ve istenilen boyutta eklemsiz bant üretmektedir. Sadece kaliteyi sıkı bir şekilde kontrol etmiyoruz, aynı zamanda zımpara bantımızın daha iyi performansa sahip olmasını sağlamak için ithal malzemeleri kullanmakta ısrar ediyoruz.
Kalınlık ve mukavemetin tüm parçaları kesinlikle aynıdır.
İyi bir doğrusal çalışmaya sahiptir.
Küçük tekerlek çapları için yüksek esneklik kullanılabilir.
Çalışma basıncı altında düzlüğü ve deforme olmamayı koruyabilir.
Bandın alt kısmı ile plaka yüzeyi arasındaki sürtünme katsayısı çok düşüktür.
Bandın yüzey tabakası kauçukla kaplandığından yapışkanlık artar ve taşıma bandının stabilitesi artar.
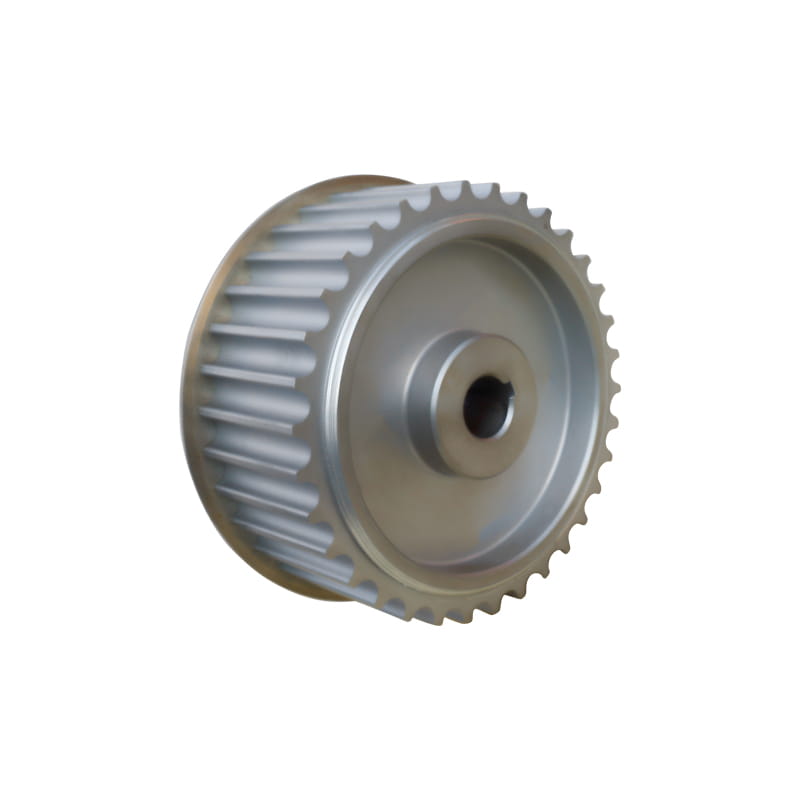
Senkron tahrikli cihaz sisteminin her alanına uygulayın. Özellikler:
Tahrik edilenin doğruluğunu ve ömrünü artırmak için kayışla koordinasyonu sağlayın. Müşteri ihtiyaçlarına göre, kişiselleştirmeye uygun optimum tahrikli çözüm, malzemeye göre 45# çelik, alüminyum alaşımı, paslanmaz çelik, dökme demir, naylon vb. olarak ayrılabilir.