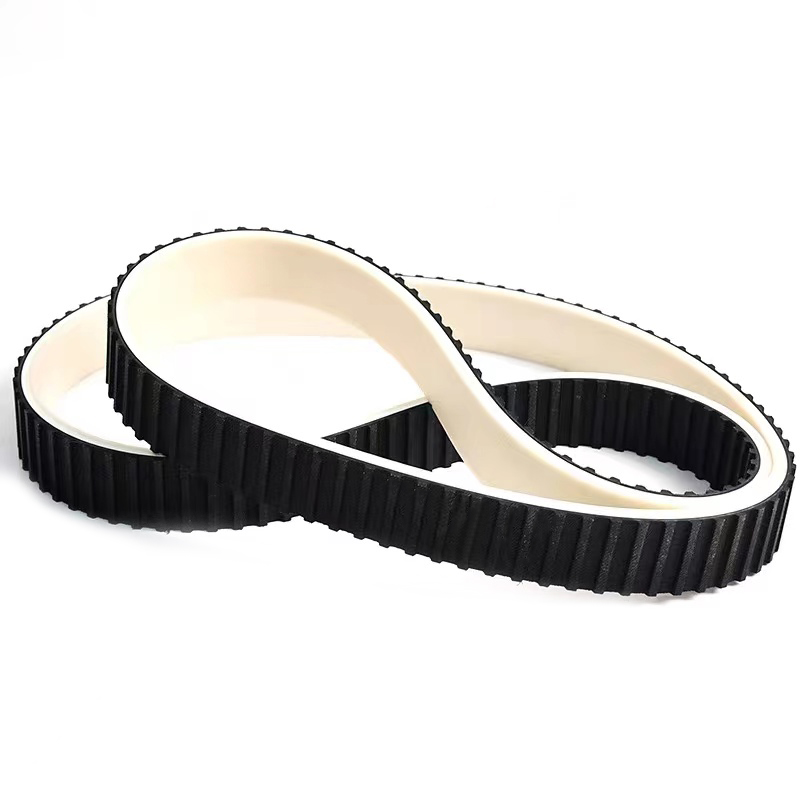
Bir paketleme tesisi, kasnağın ölçümü yapılmadan önce aynı triger kayışını altı hafta içinde üç kez değiştirdi. Tahrik kasnağı 0,35 mm'lik radyal salgı ve aşınmış oluklu zemin taşıyordu ve her yeni kayış birkaç gün içinde arızalanıyordu. Kemer hiçbir zaman sorun olmadı.
Hızı koruyan, sessiz çalışan ve öngörülebilir kayış ömrü sağlayan bir kayış tahrikli kasnak sistemi istiyorsanız, kasnakları ve kayışı eşleştirilmiş tek bir set olarak ele alın. Herhangi bir sipariş vermeden önce oluk profilini, çap oranını, merkez mesafesini ve gerdirme yöntemini sabitleyin, ardından millerdeki hizalama ve salgı toleranslarını koruyun. Bu sırayla çalışmak, yüksek hızlı paketleme, tekstil ve baskı hatlarında görülen arızaların çoğunu ortadan kaldırır.
Önce Kasnağı Eşleştirin, İkinci Olarak Kayışı Seçin
Kasnaklar, kayışın her devirde gördüğü hız oranını, sarma açısını ve bükülme gerilimini ayarlar. Aşınmış veya yanlış profilli bir kasnak, doğru şekilde belirlenmiş bir kayışı, bant nominal çalışma saatlerine ulaşmadan çok önce tahrip edecektir. Pratik anlamda, bant fiyatının küçük bir kısmına mal olan bir kasnak, kayışın 8.000 saat mi yoksa 800 saat mi dayanacağına karar verir.
İki ölçüm size herhangi bir katalogdan daha fazlasını anlatır: kasnağın oluk profili ve hatve veya veri çapı. Her ikisi de kayış çıkarılmış ve mil sabitken kontrol edilmelidir. Bunlardan herhangi biri spesifikasyona uygun değilse kayışın değiştirilmesi yalnızca geçici bir çözümdür.
Kayış Tahrikli Kasnak Sistemi Neleri İçerir?
Tam bir aktarma organının normalde dört unsuru vardır:
- Giriş hızını tanımlayan, motor miline kamalı veya burçlu tahrik kasnağı
- Çap oranına göre çıkış hızını ayarlayan, makine mili üzerinde tahrikli kasnak
- Gerginliği ayarlamak veya sarma açısını arttırmak için kullanılan avara veya gergi kasnağı
- Kayışın kendisi merkez mesafesine ve gerekli güce göre boyutlandırılmıştır
Dördünden herhangi biri sistemi çökertebilir. Burç aşınması, tutukluk yapan bir avara yatağı veya yanlış kanal açısına göre işlenmiş bir kasnak, bant kenarı aşınması, gürültü veya yük altında kasnaktan çıkan bir kayış olarak kendini gösterecektir.
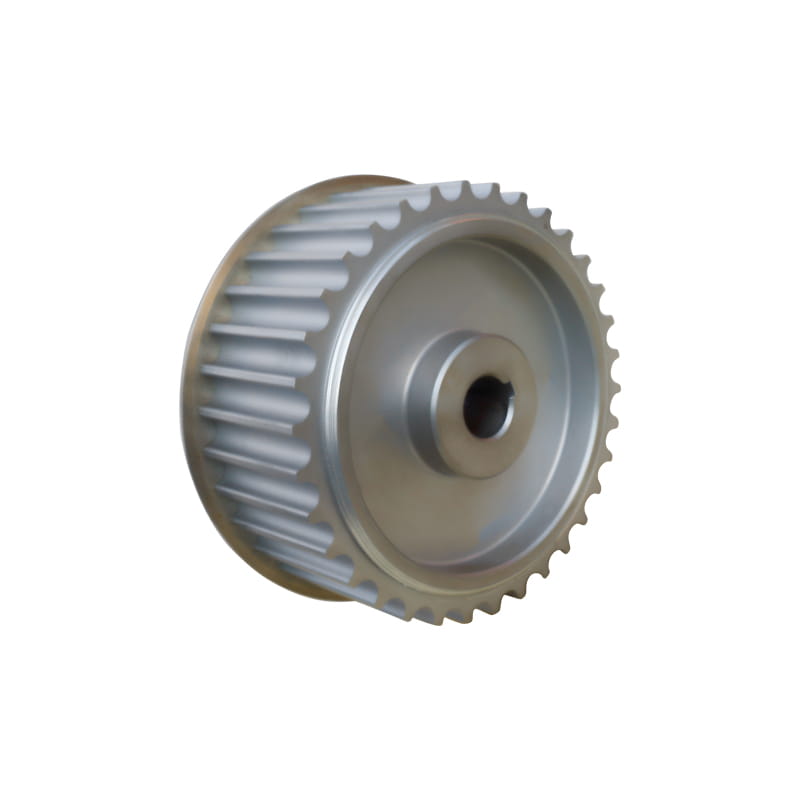
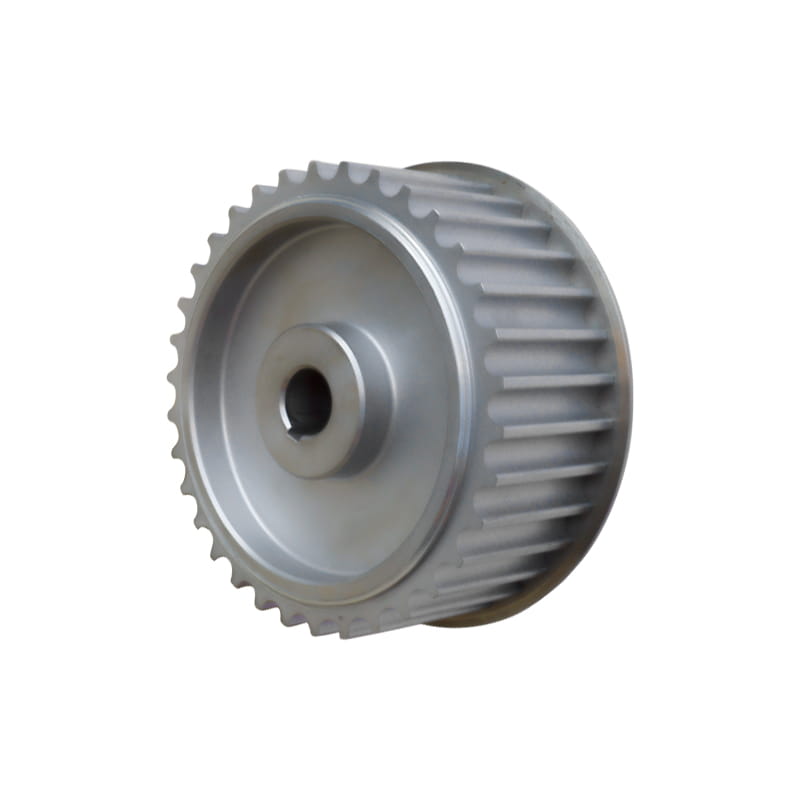 Triger Kayışı Tahrik Sistemleri için Senkron Kasnak Senkron tahrik sistemlerine yönelik zamanlama kasnağı; Diş profilinin ve kayış eşleştirmesinin kontrol edilmesi aşınma, gürültü ve yük arızalarının önlenmesine yardımcı olur. Ürünü Görüntüle →
Yiv Profili ve Kayış Tipi Eşleşmelidir
Kayış aileleri ve kasnakları birbirinin yerine kullanılamaz. Dar profil oluğuna sahip klasik bir V kayışı çok derine oturur, yük altında kayar ve aşırı ısınır. Yanlış diş formuna sahip bir kasnak üzerinde çalışan triger kayışı, diş yanlarını aşındırır ve birkaç yüz saat içinde etkin adımla sürüklenir. Aşağıdaki tablo normal endüstriyel hizmette çalışan kombinasyonları göstermektedir.
Yaygın endüstriyel tahriklere yönelik kayış ve kasnak kombinasyonları, uyumsuz olduklarında ortaya çıkan arızalarla birlikte. | Kemer tipi | Kasnak profili | Tipik yüzey hızı | Uyumsuzluk belirtisi |
| Klasik V kayışı, A'dan C'ye kesit | Yiv açısı 34 ila 38 derece | 25 m/s'ye kadar | Kemer yuvaları çok derin, kayıyor ve parlıyor |
| Dar V kayışı, SPZ'den SPB'ye | Eşleştirilmiş referans genişliğine sahip dar oluk | 40 m/s'ye kadar | Oluktaki kenar aşınması ve bant dönmesi |
| Düz kemer | Taçlı düz kasnak, 0,5 ila 1 derece taç | 60 m/s'ye kadar | Kemer izleri merkezden kaçıyor, kenarlar yıpranmış |
| Nervürlü veya çoklu V kayışı | Uyumlu diş aralığı, PJ için 3,56 mm | 50 m/s'ye kadar | Kaburgaların kesilmesi, gürültü ve ısı birikmesi |
| Senkron kayış, HTD veya GT | Bant adımına uygun diş formu | 80 m/s'ye kadar | Diş yan tarafı aşınması, eğim kayması, cırcır |
| PU triger kayışı | Çelik veya alüminyum kasnak, uyumlu diş formu | 80 m/s'ye kadar | Bant şok yükü altında tırmanıyor |
Onarım çalışmalarında bant adımı ve kasnak diş profilinin bir çift olarak, ideal olarak hafızadan ziyade bant destek baskısından ve kasnak işaretinden doğrulanması gerekir. Kauçuk senkron kayışlar genel endüstriyel tahrikler için varsayılan seçim olmaya devam etmektedir çünkü hafif hizasızlıkları tolere ederler ve titreşimi iyi bir şekilde sönümlerler ve diş formları hala hassas bir oranı korur.
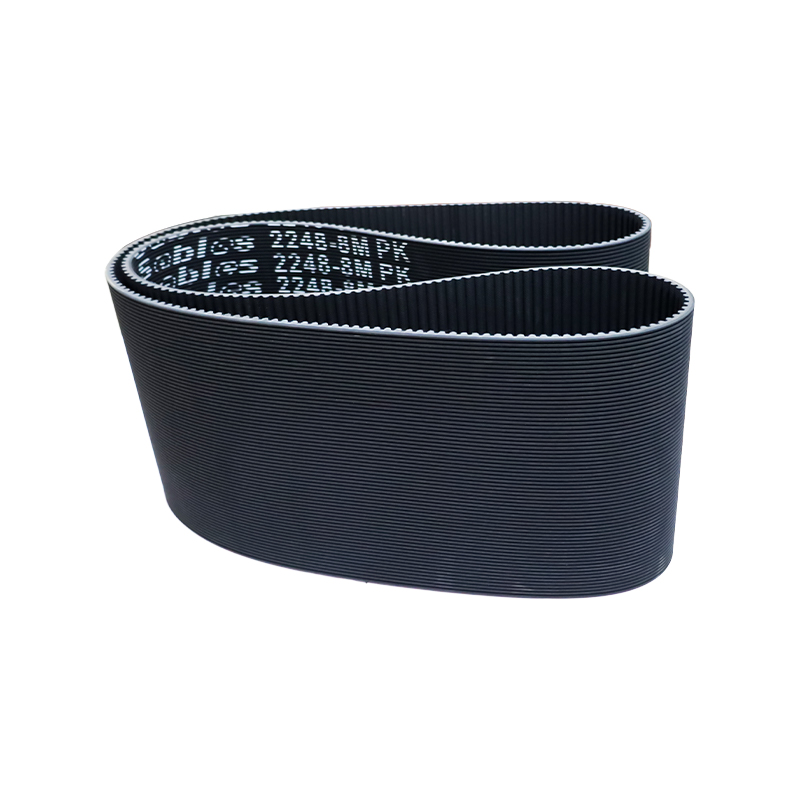
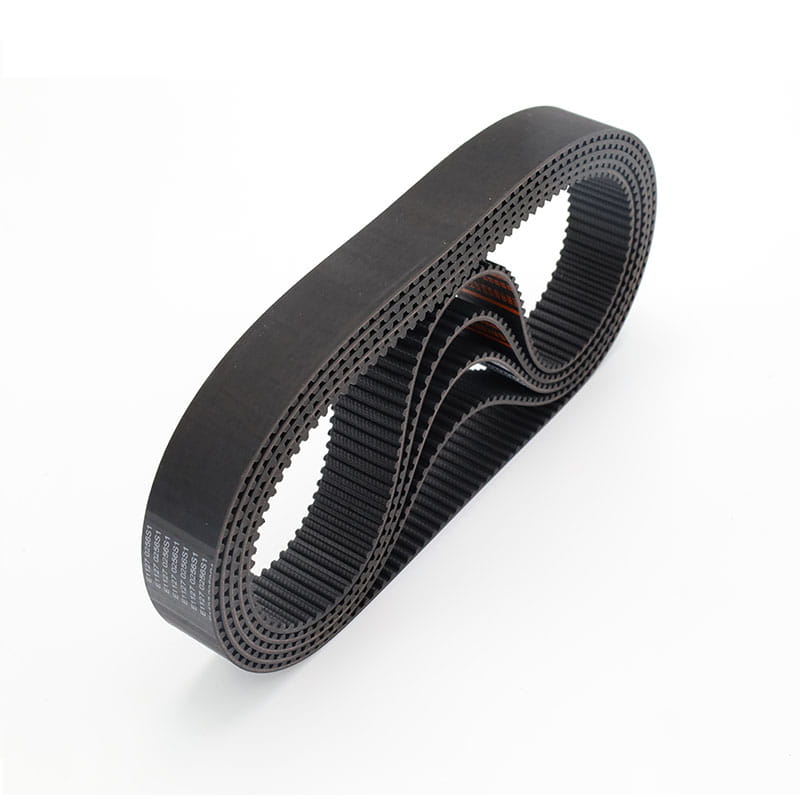 Genel Endüstriyel Zamanlama Tahrikleri için Kauçuk Senkron Kayış Senkron güç aktarımı ve konumlandırma için kauçuk triger kayışı; Onarım sırasında hatve ve kasnak diş profilinin eşleşen bir çift olduğunu doğrulayın. Ürünü Görüntüle →
Çap Oranı, Hız ve Merkez Mesafesi
Hız oranı, tahrik çapının tahrik çapına bölünmesiyle elde edilir, ancak asıl önemli olan kısıtlama minimum kasnak çapıdır. Küçük bir kasnak, kayışı keskin bir şekilde bükülmeye zorlar ve bükülme yorgunluğu, yüksek oranlı tahriklerde kayışın ömrünü sonlandıran şeydir. V-kayışı tahrikleri genellikle küçük kasnak üzerinde en az 120 derecelik bir sargıya ihtiyaç duyar. Zamanlama sürücülerinin, tam yükte genellikle altı veya daha fazla olmak üzere ağda yeterli sayıda dişe ihtiyacı vardır.
Merkez mesafesi daha sonra bant uzunluğunu sabitler. Tasarım özgürlüğünüzün olduğu durumlarda, iki kasnak çapının toplamının bir ila iki katı arasındaki merkez mesafesi, sarma açısını makul tutar ve yatak yükünü azaltır. Alanın kısıtlı olduğu durumlarda, gevşek taraftaki bir rölanti, bant yönünü tersine çevirmeden sarma açısını düzeltir.
Tam oran ve merkez mesafesi hesaplama sırası için sitenin kendi senkron kayış tahrikleri için tasarım yönergeleri aynı adımları izleyin.
Gerginlik ve Hizalama Kayış Ömrünü Belirler
Gerilim çoğu kurulumun yanlış gittiği yerdir. Bir triger kayışı, en yüksek tork altında dişleri sıçratmayacak kadar sıkı olmalı, ancak kısa bir sürüşte orta açıklıkta elle yaklaşık 90 derece döndürülebilecek kadar da gevşek olmalıdır. V kayışları daha gevşek çalışır. Aşırı gerdirme, rulmanları yükler, kasnak oluklarını aşındırır ve çoğunlukla kayışın suçlandığı bir vızıltı üretir.
Hizalama toleransları çoğu insanın beklediğinden daha sıkıdır. Merkez mesafesinin her 100 mm'si için açısal yanlış hizalama yaklaşık 0,5 derecenin altında kalmalı ve paralel yanlış hizalama yaklaşık 0,5 mm'nin altında kalmalıdır. Her iki rakamın da düz kenar ve sentil ile kontrol edilmesi kolaydır ve her ikisinin de kayış takılmadan önce düzeltilmesi ucuzdur. Saha prosedürü kauçuk senkron kayışın takılması aynı kontrolleri sırayla kapsar.
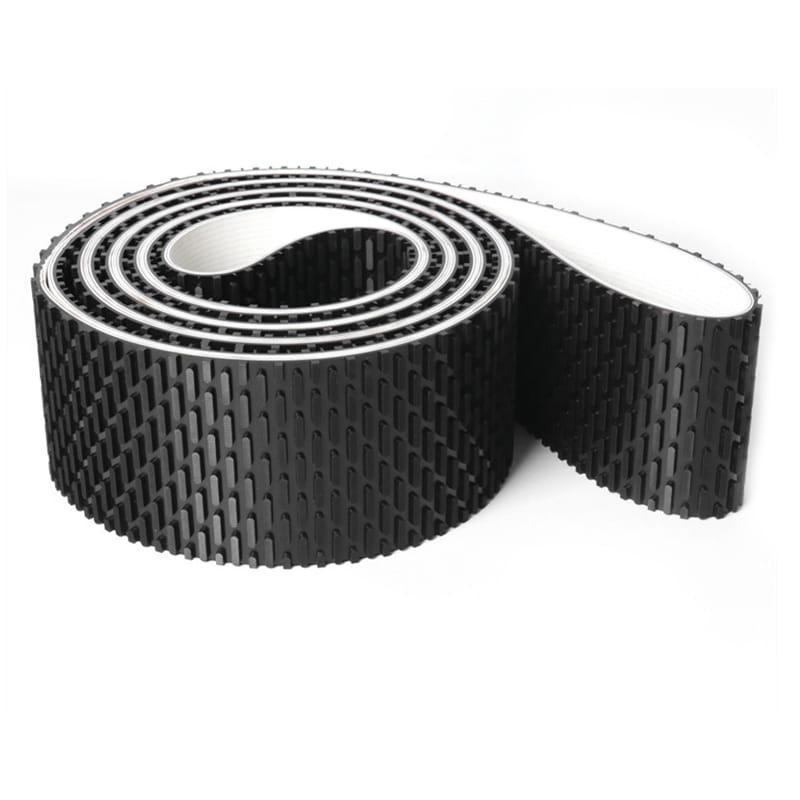
Yüksek hızlı paketleme ve baskı hatlarında, PU triger kayışları, ortam sıcaklığı yükseldiğinde ve yağ buharı mevcut olduğunda uzunluklarını kauçuğa göre daha iyi tutar; bu nedenle bu pozisyonlar için sıklıkla belirtilirler.
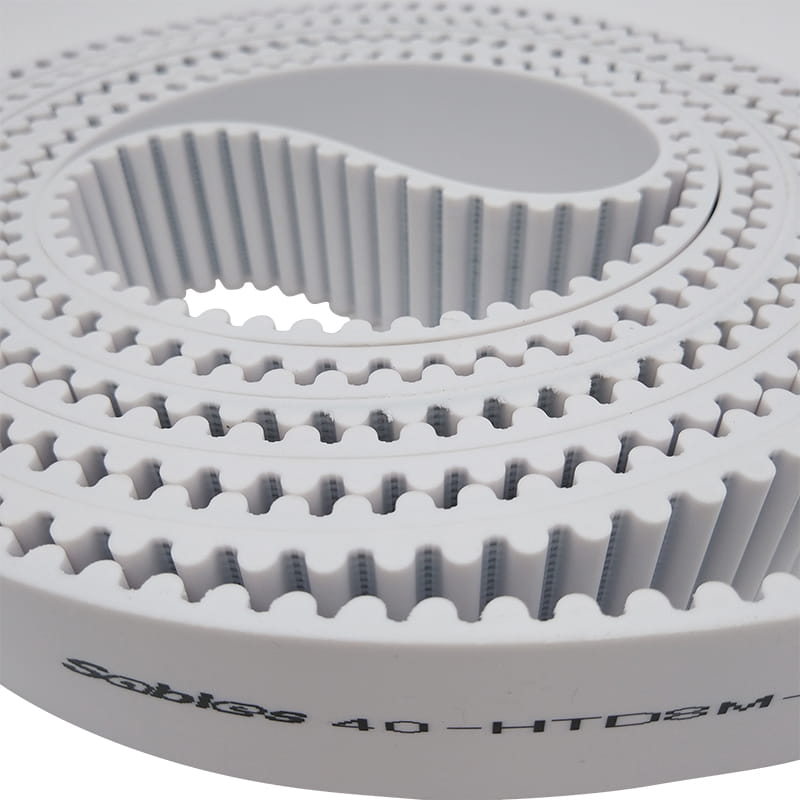 Hassas Doğrusal ve Taşıma Tahrikleri için PU Senkron Kayış Hassas konumlandırma ve taşıma için poliüretan triger kayışı; istikrarlı uzunluk ve düşük gürültü, paketleme, baskı ve diğer zorlu tahrik konumlarına uygundur. Ürünü Görüntüle →
Pratik Bir Seçim Kontrol Listesi
- Makinenin gerçekte ihtiyaç duyduğu motor gücünü, giriş hızını ve çıkış hızını kaydedin.
- Mevcut kasnak çaplarını ölçün ve olukları veya dişleri sayın.
- Kayış profilini bellekten değil, kayış desteğinden veya kasnak işaretinden doğrulayın.
- Mevcut merkez mesafesini ve bir gerginin takılıp takılamayacağını kontrol edin.
- Ortamı tanımlayın: sıcaklık, yağ, toz, yıkama ve şok yükü.
- Teslimat süresi kısıtlama haline gelmeden önce standart ve özel uzunluklar arasında karar verin.
- Kasnak ve kayışı birlikte sipariş edin, böylece profil ve hatvenin eşleşeceği garanti edilir.
Satın alma tarafında asıl risk arzın bölünmesidir. Bir kaynaktan gelen kayış ve diğerinden gelen kasnak, her ikisi de kendi toleransları dahilinde durabilir ve yine de doğru şekilde birbirine geçmeyebilir. Çifti tek bir üreticiden satın almak bu riski ortadan kaldırır ve bir sürücünün erken arızalanması durumunda sorumluluğu üstlenir.
Bakım ve Değiştirme Uygulaması
İlk 24 ila 48 saatlik çalışmadan sonra yeni kayışı yeniden gerdirin ve ardından ayarı not edin. Kayışlar kayar ve yerleşir ve gergin olmayan yeni kayış, ilk ay içinde arızanın tekrarlanmasının en yaygın nedenidir.
Her kayış değişiminde kasnağı kontrol edin. Basamaklar ve çıkıntılar için parmağınızı oluk zemini boyunca gezdirin, diş yan kısımlarında aşınma olup olmadığını kontrol edin ve bir kadranlı göstergeyle salgıyı ölçün. Yaklaşık 0,5 mm'den fazla aşınmış olukların değiştirilmesi genellikle yeniden kullanmaktan daha iyidir, çünkü yeni kayış hızlı bir şekilde aşınarak eski şeklini alır.
Sürücünün kritik olduğu durumlarda aynı üretim partisinden yedek parçaları saklayın ve bunları doğrudan güneş ışığından, ozon kaynaklarından ve dar virajlardan uzakta saklayın. Sürekli çalışan hatlar için, raftaki yedek makara setinin maliyeti, planlanmamış bir duraklamadan çok daha azdır.
Kayış tahrikli kasnak sistemi sorunlarının çoğuna, kayış takılmadan önce karar verilir. Yiv veya diş profilini eşleştirin, çap oranını ve sarma açısını makul sınırlar içinde tutun ve hizalamayı ve gerilimi yazılı değerlere ayarlayın; sürücü nominal ömrüne kadar çalışacaktır. Bunlardan herhangi birini yanlış anladığınızda kemer bir sarf malzemesi haline gelir. 8600 mm'ye kadar kalıplarda üretilen uzun hatveli senkron kayışlar ve baskı, paketleme, tekstil, fotovoltaik ve gıda makinelerine yönelik kayışlar da dahil olmak üzere standart aralığın dışındaki sürücüler için, kayış ve kasnak üreticisini üçüncü arızadan sonra değil, spesifikasyon aşamasında dahil etmek faydalı olacaktır.