Dökme demir kasnağın değiştirilmesi nadiren yalnızca dış çapın eşleştirilmesi meselesidir. Bir paketleme tesisi yakın zamanda eskimiş bir tahrik için 250 mm'lik iki yivli bir dökme demir kasnak sipariş etti, hafta sonu kapatma sırasında taktı ve ikinci vardiyada hala kayış gıcırdamaya devam ediyordu. Delik doğruydu. Yiv açısı uygun değildi, dolayısıyla kayış çok derine oturdu, kavramayı kaybetti ve tork yerine ısı üretti. Dökme demir kasnaklar kağıt üzerinde basit görünür, ancak bir sürücünün yıllarca sessizce çalışıp çalışmadığını veya erken arızalanıp arızalanmadığını belirleyen ayrıntılar, şerit metrenin kontrol edemeyeceği ayrıntılardır.
Yaklaşık 35 m/s jant hızının altında çalışan çoğu endüstriyel tahrik için gri dökme demir, kasnak olarak pratik ilk tercih olmayı sürdürüyor. Bunun nedenleri geleneksel olmaktan ziyade mekaniktir: titreşim sönümleme, kanal aşınma direnci, ısı dağıtımı ve kolay işleme. Çelik ve alüminyumun kendi yerleri vardır ancak bu yerler çoğu kataloğun önerdiğinden daha dardır.
Dökme Demir Neden Hala Pratik Varsayılandır?
Endüstriyel makaraların çoğunda kullanılan pul grafit malzemesi olan gri demir, kayış tahrikine doğrudan önemli olan üç özellik kazandırır.
Birincisi sönümlemedir. Grafit pulları metal matrisi keser ve titreşimi az miktarda iç sürtünmeye dönüştürür. Kayışlı tahrikte bu, daha az gürültü, daha az kayış kanadı ve kayış gergi kordonlarının daha yavaş yorulması olarak kendini gösterir. Çelik kasnaklar çınlar ve titreşimi iletir. Dökme demir onu emer.
İkincisi oluk aşınma direncidir. Grafit aynı zamanda temas yüzeyinde kuru yağlayıcı görevi de görür, bu nedenle dökme demir oluklar aynı görevde profillerini alüminyum oluklardan daha uzun süre tutar. Yiv açısını birkaç derece kaybeden V kayışı kasnağı kaymaya başlar, kayma ısı üretir ve ısı kayışın ömrünü kısaltır.
Üçüncüsü termal davranıştır. Dökme demir, ısıyı bant temas alanından iyi bir şekilde uzaklaştırır ve kayan bandın oluşturduğu sıcaklıklarda şeklini korur. Alüminyum ısıyı daha hızlı iletir ancak kanalları aynı yük altında çok daha çabuk deforme olur ve aşınır.
Takas kırılganlıktır. Gri demir çok az uzamaya sahiptir, bu nedenle şok yüklerine veya ciddi yanlış hizalamaya tolerans göstermez. Bir sıkışmanın tahrik edilen makineyi anında durdurması durumunda, ince çerçeveli gri demir kasnak çatlayabilir. Şok yüklemenin normal olduğu durumlarda sünek demir doğru yükseltmedir ve neredeyse aynı kolaylıkla işlenir.
Gri Demir, Sfero Döküm, Çelik ve Alüminyum Karşılaştırıldı
Yaygın kasnak malzemeleri için gösterge özellik aralıkları. Tasarımı tamamlamadan önce dökümhane veya kasnak tedarikçisinden kesin kaliteyi ve ısıl işlemi onaylayın. | Malzeme | Tipik çekme mukavemeti | Uzama | En uygunu | Ana sınırlama |
| Gri demir | 200 ila 300 MPa | Yüzde 1'in altında | Sönümün önemli olduğu yerlerde genel V kayışı, düz kayış ve hafif zamanlama tahrikleri | Kırılgan, düşük şok direnci |
| Sfero demir | 400 ila 450 MPa | Yüzde 12 ila 18 | Şok yüklü tahrikler, daha yüksek jant hızları, kırıcılar ve karıştırıcılar | Daha yüksek maliyet, biraz daha düşük sönümleme |
| Dökme veya fabrikasyon çelik | 400 ila 550 MPa | Yüzde 15 ila 25 | Çok yüksek jant hızları, kaynaklı onarım işleri, ağır hizmet tipi tahrikler | Daha yüksek ses, daha az sönümleme, kaplama olmadan paslanır |
| Alüminyum | 300 ila 350 MPa | yüzde 8 ila 12 | Hafif hizmet, düşük atalet, taşınabilir ekipman | Yumuşak kanallar, daha hızlı aşınma, daha düşük hız limiti |
Tablo bir spesifikasyon değil, bir başlangıç noktasıdır. Jant hızı genellikle belirleyici faktördür çünkü malzemenin çekme mukavemeti, kasnağın güvenli bir şekilde çalışabileceği hızı belirler. Uzama, aynı makaranın çatlamadan ne kadar şok emebileceğini belirler.
Oluk Profilleri: Kasnağın Kayışla Eşleştirilmesi
Bir makara bir çiftin yalnızca yarısıdır. Malzeme ne olursa olsun oluğun, içinde çalışan bantla eşleşmesi gerekir.
V kayışı ve geniş açılı kasnaklar
V-kayışı kasnaklarında 34, 36 veya 38 derecelik yiv açıları kullanılır ve doğru açı, yalnızca banttan ziyade kasnağın referans çapına bağlıdır. Daha küçük makaralar daha dar bir açıya ihtiyaç duyar çünkü bant daha keskin bir şekilde bükülür ve enine kesiti sarıldıkça şekil değiştirir. Geniş açılı kayışlar yine farklı bir ailedir: daha sığ, daha geniş kanallarda çalışırlar ve endüstriyel makinelerdeki yüksek oranlı tahriklerde yaygındırlar. Yedek kasnak yalnızca dış çapa göre sipariş edildiğinde, oluk açısı bir tahmin haline gelir ve yanlış bir tahmin ya yük altında kayar ya da bandın yan duvarlarını çiğner.
Triger kayışı kasnakları
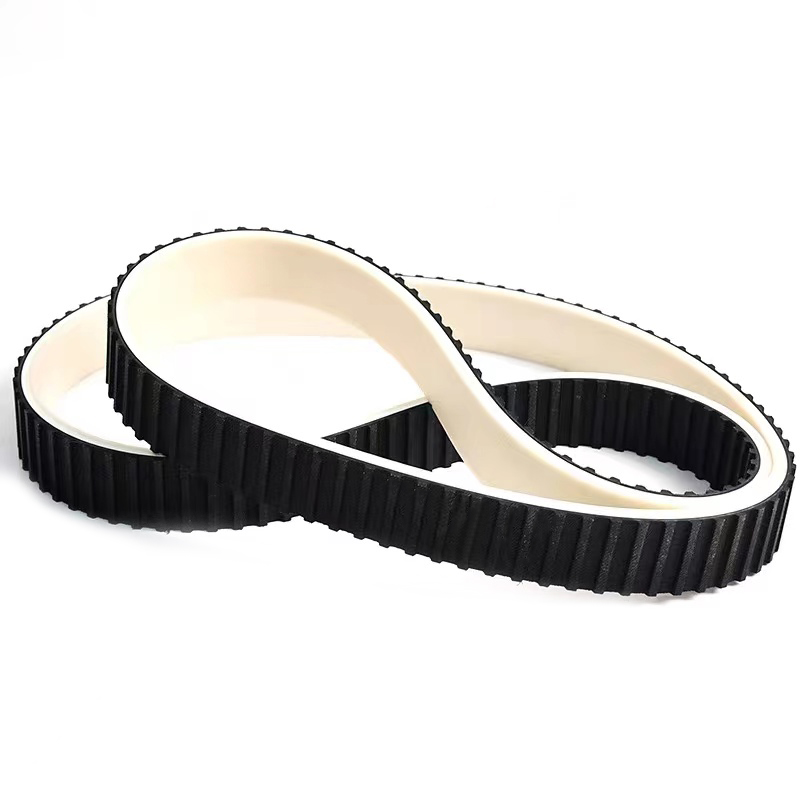
Tahrikin senkronize olduğu durumlarda kasnak, yivli bir kasnak yerine dişli bir dişlidir. Diş profili, diş aralığı ve diş genişliği bantla tam olarak eşleşmelidir. Trapez kasnak, eğrisel bir kayışla doğru şekilde çalışmaz ve profil yanlış olduğu anda boşluk değişir. Yükü diş yanları taşıdığından, senkron bir kasnak normalde dökümden sonra işlenir ve daha sonra profil ve salgı açısından incelenir. Kayış dişi geometrisi ile kasnak dişi geometrisi arasındaki ilişki, kayış dişi profillerini kasnaklarla eşleştirmeye yönelik bu kılavuz .
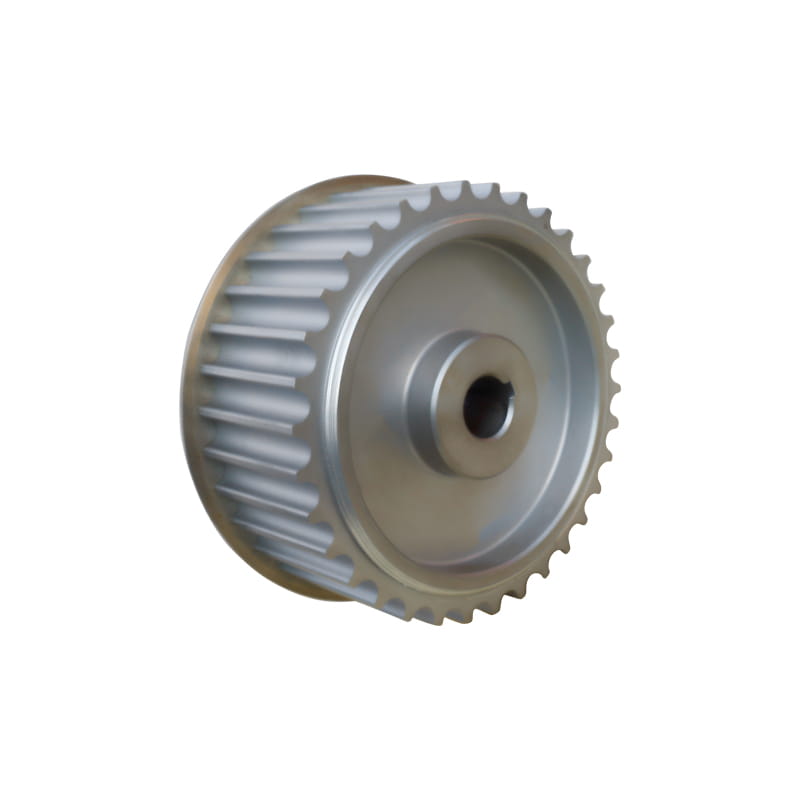 Dişli Kayış Tahrik Sistemleri için Senkron Kasnak Kayış diş profillerine uyacak şekilde çelik, alüminyum alaşımı, paslanmaz çelik, dökme demir veya naylondan özelleştirilebilen, dişli tahrik sistemleri için senkron bir kasnak. Ürünü Görüntüle →
Düz kayış kasnakları
Düz kayış kasnakları rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Gerçekten Önemli Olan Toleranslar, Denge ve Jant Hızı
Yeni bir dökme demir kasnak takıldığında sorunların çoğuna üç ölçüm neden olur.
- Delik ve kama yuvası uygun. Bitmiş bir delik, sıkı bir uyum sağlayacak şekilde işlenir. Çok gevşek bir delik, kasnağın şaft üzerinde çalışmasına izin verir ve sürtünme hasarı birkaç hafta içinde ortaya çıkar.
- Oluktaki radyal ve eksenel salgı. Janttaki salgı, kayışın periyodik bir çekiş hissi vermesidir. Tezgah üzerine değil, montajdan sonra kadranlı gösterge ile kontrol edin.
- Denge. Orta hızda tek kanallı kasnaklar genellikle statik dengeleme açısından tatmin edicidir. Çok kanallı makaralar, geniş yüzeyler ve kabaca 1000 rpm'nin üzerindeki herhangi bir şey, özellikle kasnak hassas yataklara sahip bir makineye gidiyorsa dinamik olarak dengelenmelidir.
Jant hızı daha sonra tavanı belirler. Gri demir genellikle yaklaşık 35 m/s ile sınırlıdır; sünek demir ve çelik ise çekme mukavemetleri daha yüksek olduğundan daha fazlasına izin verir. Merkezkaç kuvveti hızın karesiyle birlikte artar, bu nedenle döküm makaranın aşırı hızlanması kademeli bir uyarı oluşturmaz. Ani bir arızaya neden olur, bu nedenle hız hesaplaması devreye alma kontrol listesine değil seçim sürecine aittir.
Delik, Kama Yuvası ve Montaj Seçenekleri
Dökme demir kasnaklar çeşitli montaj formatlarında sağlanır ve seçim, performanstan çok bakımı etkiler.
- Pilot deliği. Müşterinin şaft boyutuna göre işleme yapması için küçük bir delik ile birlikte verilir. Bu, şaft toleransının tam olarak bilindiği OEM yapılarına uygundur.
- Kama yuvası ile tamamlanmış delik. Siparişten önce mil çapı, kama boyutu ve kama uzunluğunun onaylanması koşuluyla montaja hazırdır.
- Konik kilit ve QD burçlar. Kasnak, mile kelepçelenmiş ayrık bir burç üzerine monte edilir. Sökme hızlıdır ve şaft hasar görmez; bu, sık sık değiştirilen ekipmanlarda önemlidir.
- Bölünmüş makaralar. Şaftı sökmeden veya yatakları sökmeden kasnağın takılması gereken yerlerde kullanılır.
Hangi format seçilirse seçilsin, takmadan önce şaftı inceleyin. Görünür aşınmaya sahip aşınmış bir şaft veya toleransın üzerinde ölçülmüş bir salgı, aşınmış bir delik kadar hızlı bir şekilde yeni kasnağı tahrip edecektir. Mevcut bir dökme demir kasnağın yeniden delinmesi, delik çevresinde yeterli duvar kalınlığının kalması koşuluyla, şaft aşağı çevrildiğinde genellikle ekonomiktir.
Pratik Bir Seçim Kontrol Listesi
- Önce kayışı tanımlayın: V kayışı kesiti, geniş açılı profil veya triger kayışı diş profili ve eğimi.
- Dış çap yerine oluk sayısını veya diş sayısını ve veriyi veya hatve çapını doğrulayın.
- Çap ve devirden jant hızını hesaplayın, ardından bu hız için malzeme sınırını onaylayın.
- Deliği, kama yuvasını ve montaj yöntemini belirtin ve şaftta aşınma ve salgı olup olmadığını ölçün.
- Denge gereksiniminin yanı sıra yıkama, nem, toz ve ortam sıcaklığı gibi ortam faktörlerini belirtin.
- Kritik tahrikler için denetim kaydını talep edin: profil toleransı, salgı ve denge raporu.
Çoğu sıralama hatası birinci veya ikinci adıma kadar uzanır. Önce kayış, ikinci olarak kasnak, üçüncü olarak hız kontrolü.
Aşınma, Yeniden Kanal Açma ve Ne Zaman Değiştirilmeli
Kayışlar, kasnağın durumuna ilişkin okunabilir bir kayıt bırakır. Yan duvarlardan birine takılan bir kayış yanlış hizalamaya işaret eder. Taban boyunca cilalanmış, kordonların görünmeye başladığı bir kayış, referans çapının izin verdiğinden daha derin aşınmış bir oluğu gösterir. Yan duvarlardaki camlanma genellikle kayma anlamına gelir ve kayma genellikle oluk açısının açıldığı anlamına gelir.
Dökme demir sıklıkla yeniden işlenebilir. Duvar kalınlığı izin veriyorsa, oluklar orijinal açıya göre yeniden kesilebilir ve kasnak, hafifçe küçültülmüş bir çapta hizmete geri döner. İki sınır geçerlidir: Ortaya çıkan minimum çap, bandın çatlamadan bükülmesine izin vermeli ve işleme sonrasında kasnağın yeniden dengelenmesi gerekir. Bu sınırların ötesinde, değişim başka bir kayış arızasından daha ucuzdur.
Bir kasnak değiştirildiğinde, aynı zamanda kayışı da değiştirin ve birkaç saatlik çalışmanın ardından hizalamayı ve gerginliği yeniden kontrol edin. Halihazırda aşınmış bir kanala oturmuş bir kayışın yeniden kullanılması, eski aşınma deseninin yeni bileşene aktarılmasını sağlar.
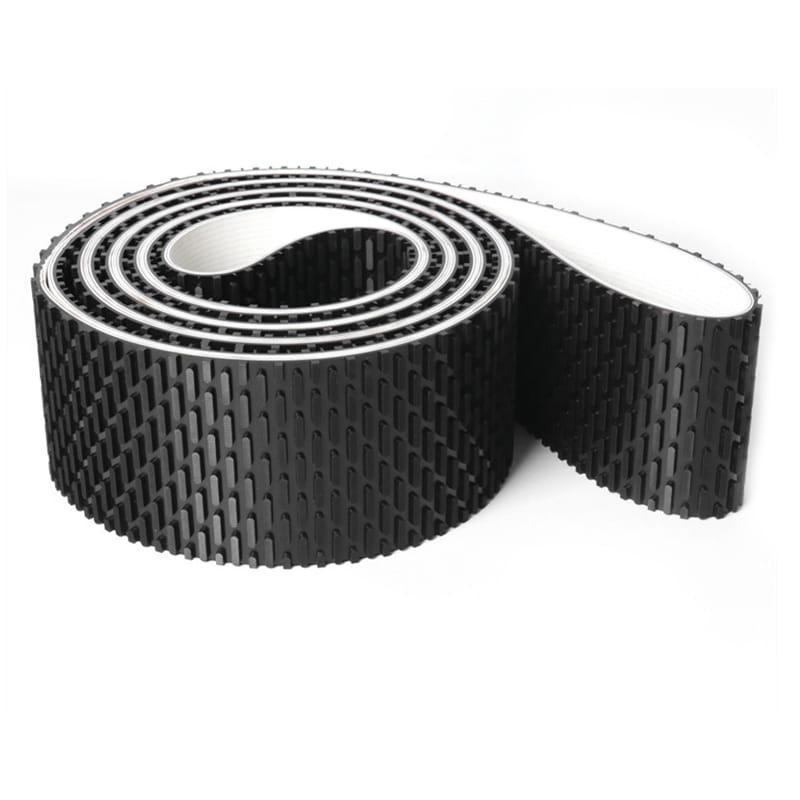
 60° Kama Açılı Kauçuk Geniş Açılı Kayış Endüstriyel sürücüler için 60° kama açılı kauçuk kayış, 3M–11M kesitli PU, CR ve EPDM olarak mevcuttur ve kurulumdan sonra azaltılmış gerilim düşüşü. Ürünü Görüntüle →
Kayış ve Kasnaklar Tek Sistem Olarak Çalışır
Erken tahrik arızalarının büyük bir kısmı, kayışı ve kasnağı ayrı kaynaklardan satın almak ve ikisinin aynı fikirde olmasını ummaktan kaynaklanmaktadır. Yiv açısı, diş profili, veri çapı ve kayış uzunluğunun tümü birbiriyle etkileşim halindedir ve bunların herhangi birindeki küçük bir uyumsuzluk, devreye alındıktan sonraki birkaç gün içinde gürültü, ısı veya kısa kayış ömrü olarak kendini gösterir.
Jiangxi Kangqi Industrial, SABLES ve KML markaları altında kauçuk senkron kayışlar ve özel kayışlar üretmekte ve eşleşen kasnak bileşenlerini tedarik etmektedir, böylece kayış ve kasnak aynı çizimde birlikte belirtilebilir. Şirket ayrıca, mevcut bir makinenin belirli bir kayış markasına bağlanması ve kasnağın buna uygun hale getirilmesi gerektiğinde yardımcı olan Bando kayışlarının distribütörü olarak da çalışıyor. İnceleyebilirsiniz kayış ve kasnak serimiz Yüksek hızlı paketleme ve baskı sürücülerinden zımparalama makinelerine ve gıda işleme ekipmanlarına kadar uygulamaya göre.
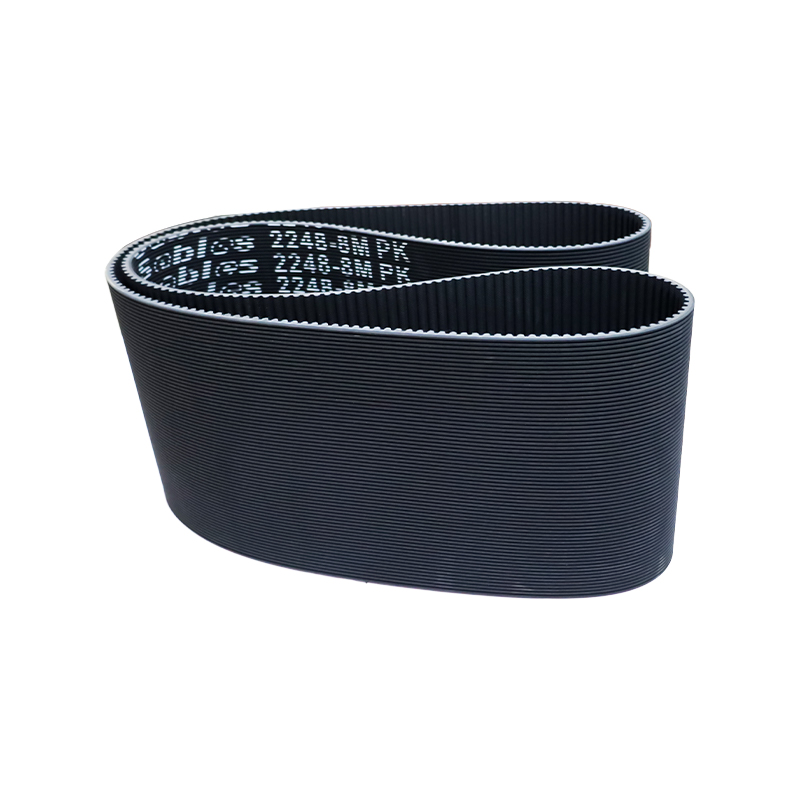
 Konumlandırma ve İletim için Kauçuk Senkron Kayış Konumlandırma ve taşımaya uygun, cam elyaf kordonlu ve aşınmaya dayanıklı naylon dişlere sahip kauçuk triger kayışı; takım olarak eşleşen kasnaklar ile belirtin. Ürünü Görüntüle →
İki bileşenin eşleştirilmiş bir set olarak sipariş edilmesi, devreye alma sırasındaki en yaygın tartışma kaynağını ortadan kaldırır çünkü bir çizim, bir tolerans seti ve uyumdan sorumlu bir taraf vardır.
Dökme demir, endüstriyel kasnakların çoğunluğu için makul bir varsayılan seçenek olmayı sürdürüyor ancak malzeme, kararın yalnızca bir kısmını oluşturuyor. Yiv veya diş profilini kayışla eşleştirin, deliği ve kama yuvasını birbirine yakın tutun, salgıyı tezgah yerine makine üzerinde kontrol edin ve seçtiğiniz kalitenin jant hız sınırına uyun. Bu dört kontrol, planlama aşamasında bir saate mal oluyor ve planlanmamış duraklamalarda bundan çok daha fazla tasarruf sağlıyor.